2026-10-29
یک دستگاه قوطی سازی به ندرت یک قطعه از تجهیزات است. این یک گروه هماهنگ از ایستگاه های شکل دهی، جوشکاری، پوشش و آب بندی است که قلع ورق یا آلومینیوم سیم پیچ شده را به ظروف فلزی تمام شده تبدیل می کند. از نظر عملی، این اصطلاح همه چیز را از یک بدنه جمع و جور تک ایستگاهی گرفته تا یک قوطی غذای کامل با پرس روکش انتهایی پوشش می دهد. خانواده دستگاهی که انتخاب می کنید به قطر قوطی، ضخامت مواد، حجم تولید و تعداد دفعات تغییر قالب بستگی دارد.
عبارت گسترده « دستگاه ساخت قوطی ” چندین دسته تجهیزات متمایز را پوشش می دهد. خطوط قوطی مواد غذایی روی بدنه های سه تکه جوش داده شده با پوشش های داخلی ایمن تمرکز می کنند. خطوط قوطی نوشابه برای ظروف با دیواره نازک یقه، فلنج و مهره میافزایند. دستگاههای قوطی آئروسل شامل شکلدهی مخروطی یا گنبدی برای حمل فنجان نصب دریچه هستند. خطوط شیمیایی و سطل، ورق قلع سنگین تری را مدیریت می کنند و نیاز به درزگیری قوی دارند. پوشش انتهایی و تجهیزات انتهایی با قابلیت باز شدن آسان اغلب با نرخ ضربه بسیار بالاتری نسبت به ماشینهای بدنسازی کار میکنند.
| نوع ماشین آلات | محصول معمولی | فرآیندهای کلیدی |
|---|---|---|
| ماشین آلات قوطی مواد غذایی و نوشیدنی | قوطی های میوه، سبزیجات، گوشت و نوشیدنی به شکل های گرد، مستطیلی یا نامنظم | جوش بدنه، پوشش درز، فلنجینگ، درز انتهای پایین |
| ماشین آلات قوطی آئروسل | قوطی اسپری، قوطی دئودورانت، ظروف آئروسل خانگی | شکل دهی مخروط/گنبد، جوش سیلندر، گردن بندی، تست فشار |
| دستگاه های قوطی شیرخشک | قوطی های دهان گشاد برای فرمول های لبنی و پودر تغذیه ای | شکل دهی بدنه چند مرحله ای، مهره کاری، پیچش لبه، درز پایین |
| پوشش انتهایی و خطوط انتهایی با قابلیت باز شدن آسان | انتهای صاف، انتهای حلقهای، انتهای آسان باز شدن خط امتیاز | برش اسکرول، پرس تبدیل، شکل دهی زبانه، آستر مرکب |
برای قوطیهای غذای گرد، ترکیبکنندههای سه و چهار ایستگاه متداول هستند، زیرا آنها شکلدهی بدنه، صاف کردن لبه، فلنج کردن و درز را در یک چرخه شاخص ترکیب میکنند. این طراحی در حالی که تغییرات قالب را به جای تصادفی برنامه ریزی شده نگه می دارد، هندلینگ را کاهش می دهد. یک ترکیب کننده چهار ایستگاهی مناسب گیاهانی است که به خروجی قابل پیش بینی برای بدنه های گرد نیاز دارند.
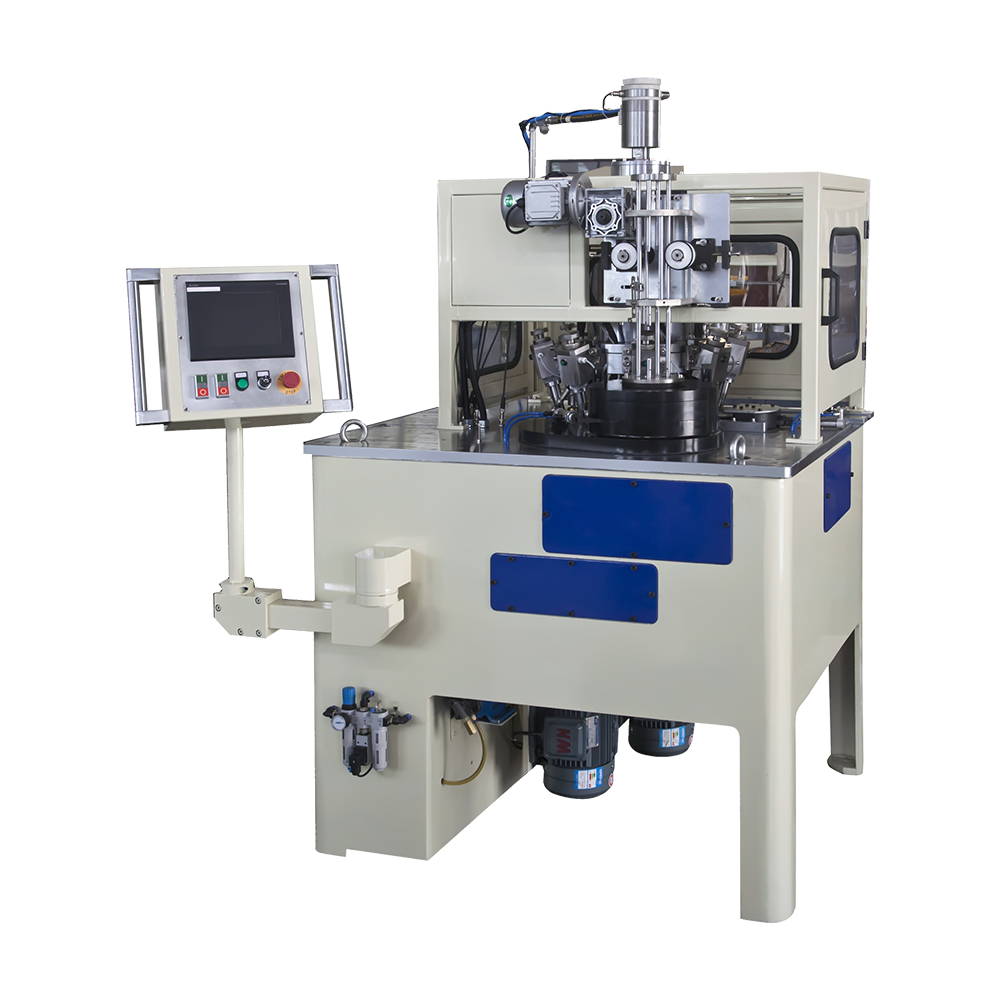
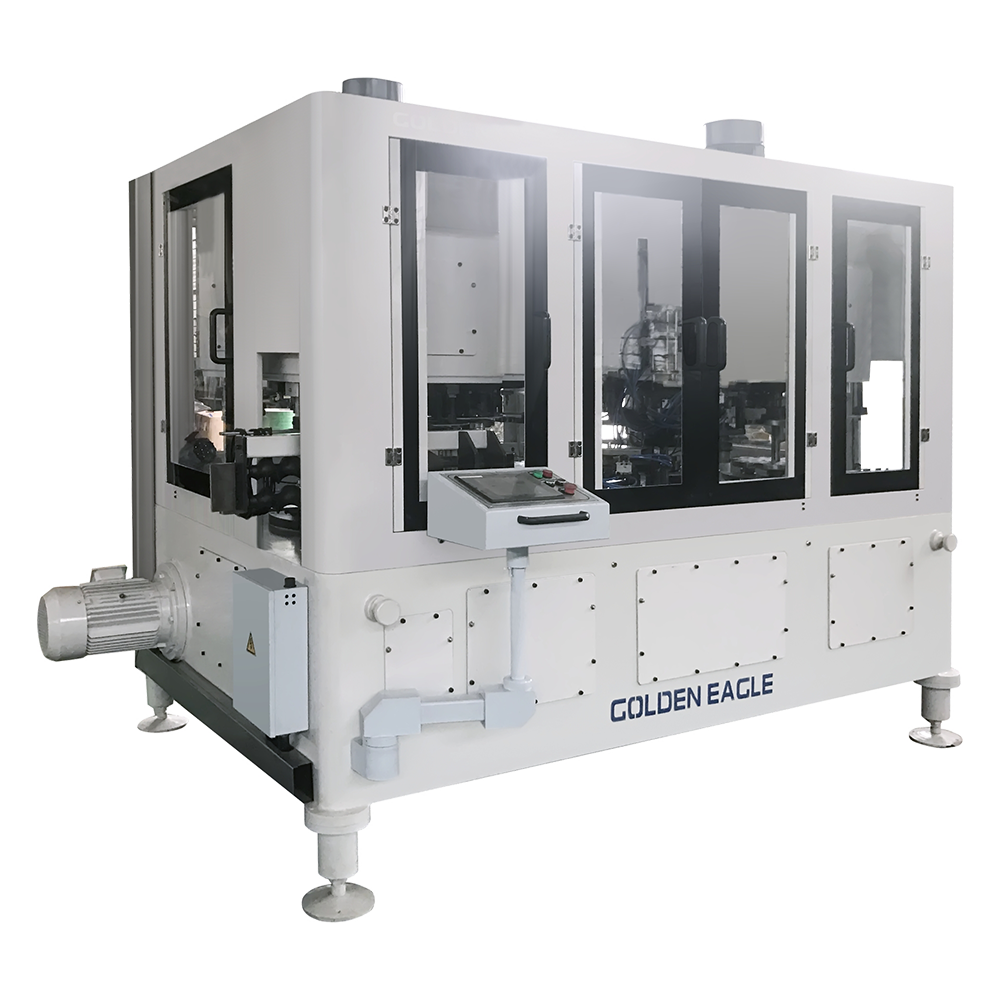
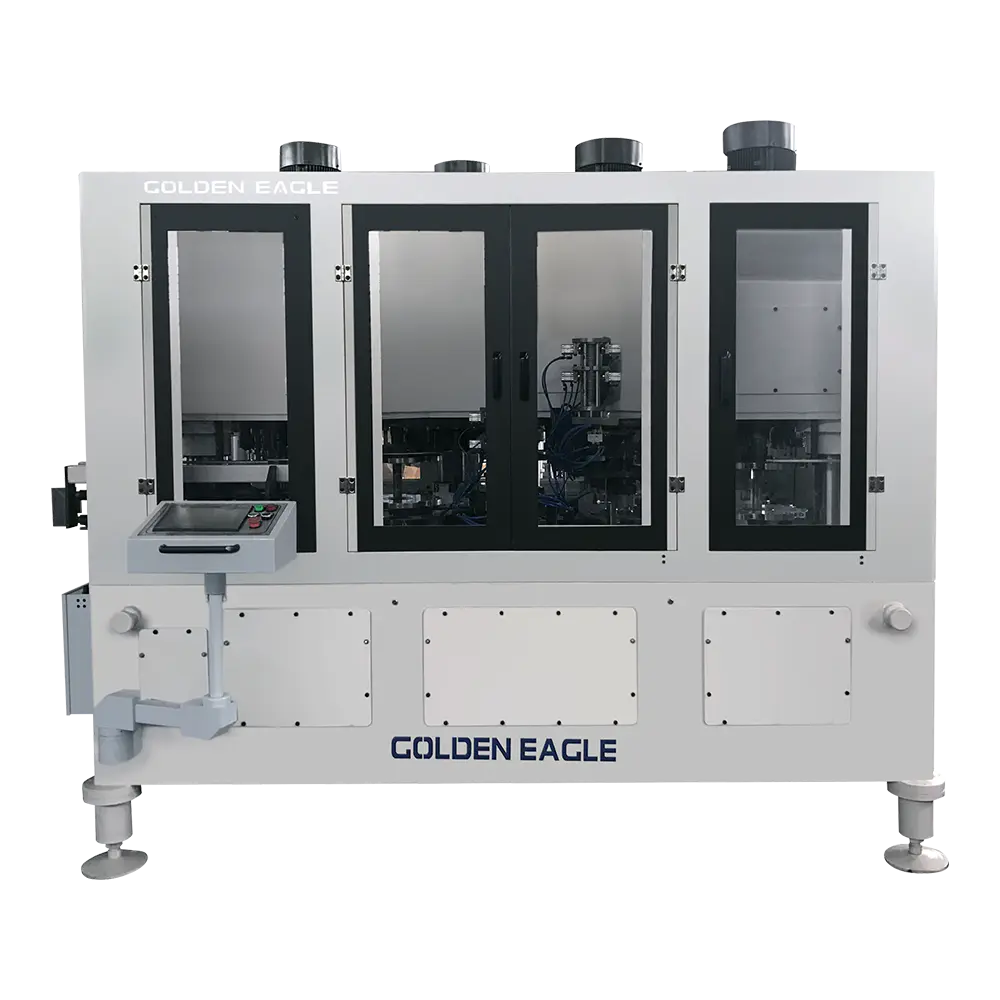 دستگاه ساخت قوطی گلویی چهار ایستگاهی فلنجی مهره ای درزگیر این دستگاه چهار ایستگاه یکپارچه شکلدهی بدنه، فلنج کردن و درز زدن را در یک چرخه ترکیب میکند و خروجی قابل پیشبینی را برای خطوط قوطی مواد غذایی گرد ارائه میدهد و جابجایی بین عملیات را کاهش میدهد. مشاهده محصول →
تولید قوطی آئروسل یک مخروط یا گنبد بالایی را اضافه می کند که باید یک فنجان دریچه را تحت فشار نگه دارد. مراحل پرس اضافی و عملیات حرارتی به این معنی است که دستگاههای آئروسل معمولاً بهعنوان یک بسته کامل خریداری میشوند، نه به عنوان واحدهای شل. خطوط شیمیایی و سطل به روشی مشابه عمل می کنند اما برای ورق ضخیم تر و درزهای جانبی قوی تر ساخته شده اند.
بسیاری از گیاهان قوطی خط پوشش انتهایی را جدا از خط بدن نگه می دارند. یک پرس تبدیل پوسته های از پیش اسکرول شده را می گیرد و آنها را به انتهای آسان باز شدن حلقه یا تمام صفحه تبدیل می کند. پس از تبدیل، یک ایستگاه تغذیه مرکب، ترکیب آستر را اعمال می کند که یک مهر و موم ضد نشتی را در برابر لبه قوطی ایجاد می کند.
اندازه قوطی نهایی هر چه باشد، یک خط سه تکه از همان ترتیب منطقی پیروی می کند. هر ایستگاه به ایستگاه قبلی بستگی دارد، بنابراین زمان بندی و کنترل مواد به اندازه خود حرکت فشار مهم هستند.
جوشکار بدنه قوطی اختصاصی قلب این توالی است زیرا کیفیت درز، حرارت جوش و سرعت حرکت را کنترل می کند. هنگامی که دستگاه در یک ترکیب کننده چند ایستگاهی ادغام نمی شود، اغلب به عنوان یک ایستگاه جداگانه قرار می گیرد تا امکان پردازش ارتفاع های مختلف بدنه بدون تغییر ابزار فراهم شود.
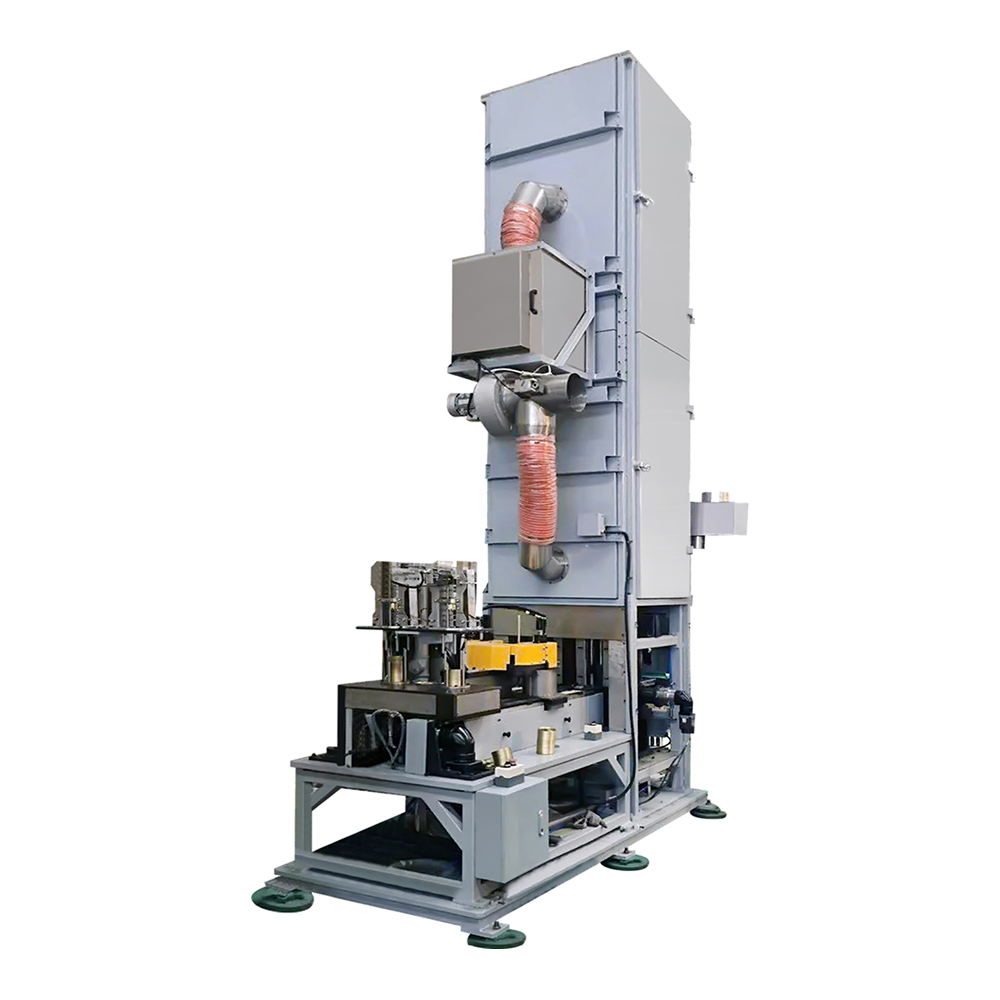
 جوشکار بدنه قوطی اتوماتیک برای کیفیت درز قابل اعتماد به عنوان یک جوشکار اختصاصی، کیفیت درز و حرارت جوش را کنترل می کند و می تواند به تنهایی برای پردازش ارتفاع های مختلف بدن بدون تغییر ابزار ایستاده باشد، ایده آل برای قوطی های غذا، نوشیدنی و آئروسل. مشاهده محصول →
برای توضیحات بیشتر در مورد گردش کار، به مقاله در مورد مراجعه کنید دستگاه قوطی سازی چگونه کار می کند .
وقتی خریداران میپرسند که یک دستگاه قوطیسازی در دقیقه چه چیزی میتواند تولید کند، باید سه عدد را از هم جدا کنند: ضربات شکلدهنده بدن در دقیقه، ضربات انتهایی یا درب در دقیقه، و خروجی خط یکپارچه پس از رد کردن. یک نقطه مرجع مفید، سرعتی است که دستگاه به طور مداوم در ضخامت ماده معین حفظ می کند، نه حداکثر سرعت تست.
طول میله نشان دهنده است. توان عملیاتی واقعی به اندازه قوطی، ضخامت مواد، سیستم تغذیه و تعداد ابزار بستگی دارد. همیشه قبل از امضای قرارداد، یک آزمایش تولید با قلع ورق خود و می توانید مشخصات هدف خود را بخواهید.
| شاخص | آنچه به شما می گوید | دام رایج |
|---|---|---|
| ضربات در دقیقه | نرخ چرخه مکانیکی پرس شکل دهی یا تبدیل | حداکثر سرعت به ندرت با مواد ضخیم یا اشکال پیچیده پایدار است |
| زمان تغییر | با چه سرعتی می توانید ارتفاع یا قطر قوطی را تغییر دهید | هزینه قالب و کار راه اندازی اغلب دست کم گرفته می شود |
| یکپارچگی درز | میزان نشتی، قوام جوش و ضخامت درز | بازرسی بصری به تنهایی ریز نشت را از دست می دهد |
| عمر ابزار | تعداد تولید قبل از سایش لبه بر کیفیت تأثیر می گذارد | ابزارهای کمهزینه میتوانند زمان خرابی و ضایعات را افزایش دهند |
| محدوده مواد | ضخامت و عرض ورق قابل قبول | تغذیه مواد 0.20 میلی متری به یک مجموعه خط 0.30 میلی متری باعث کمانش می شود |
خطوط پوشش انتهایی مستحق بررسی عملکرد جداگانه هستند زیرا آنها پرس تبدیل، قالب های زبانه، برش اسکرول و تجهیزات پوشش را ترکیب می کنند. این خط اغلب سریعتر از دستگاه بدنه است، اما همچنین ایستگاه های بیشتری دارد که ممکن است ناهماهنگی ظاهر شود.
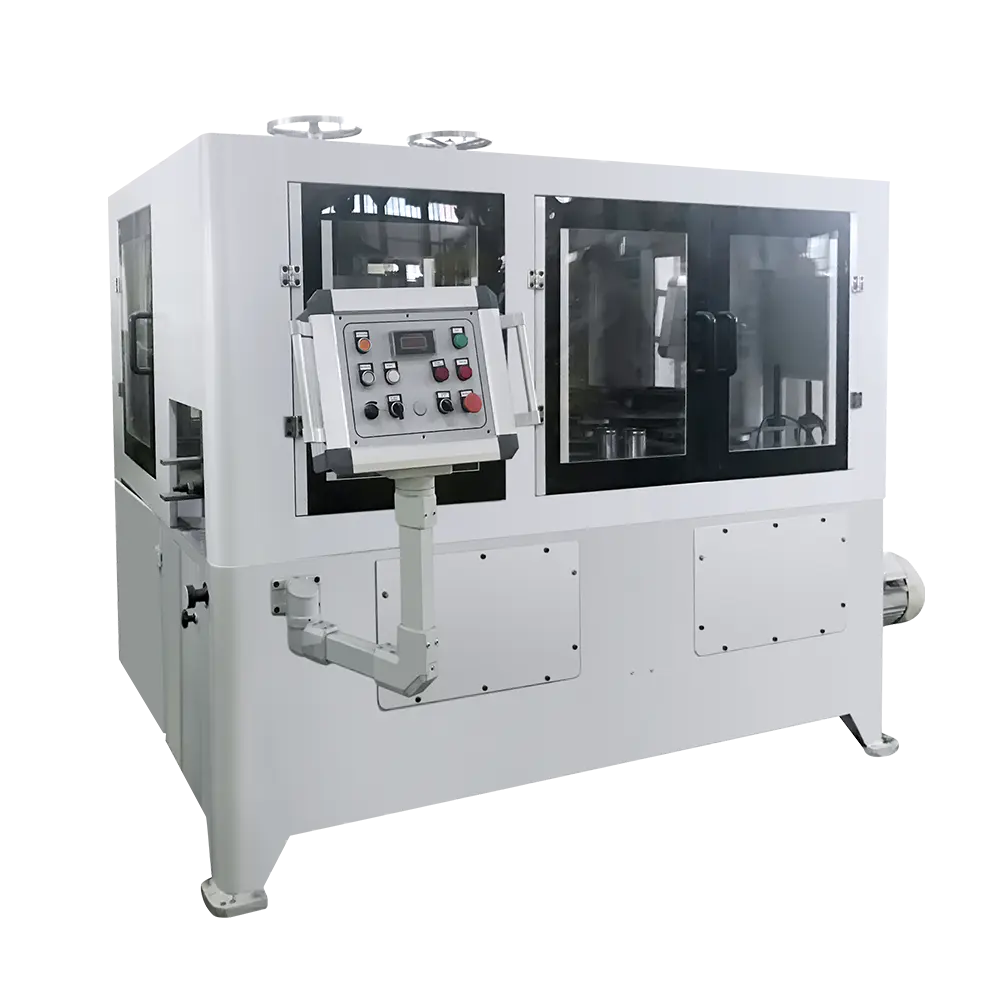
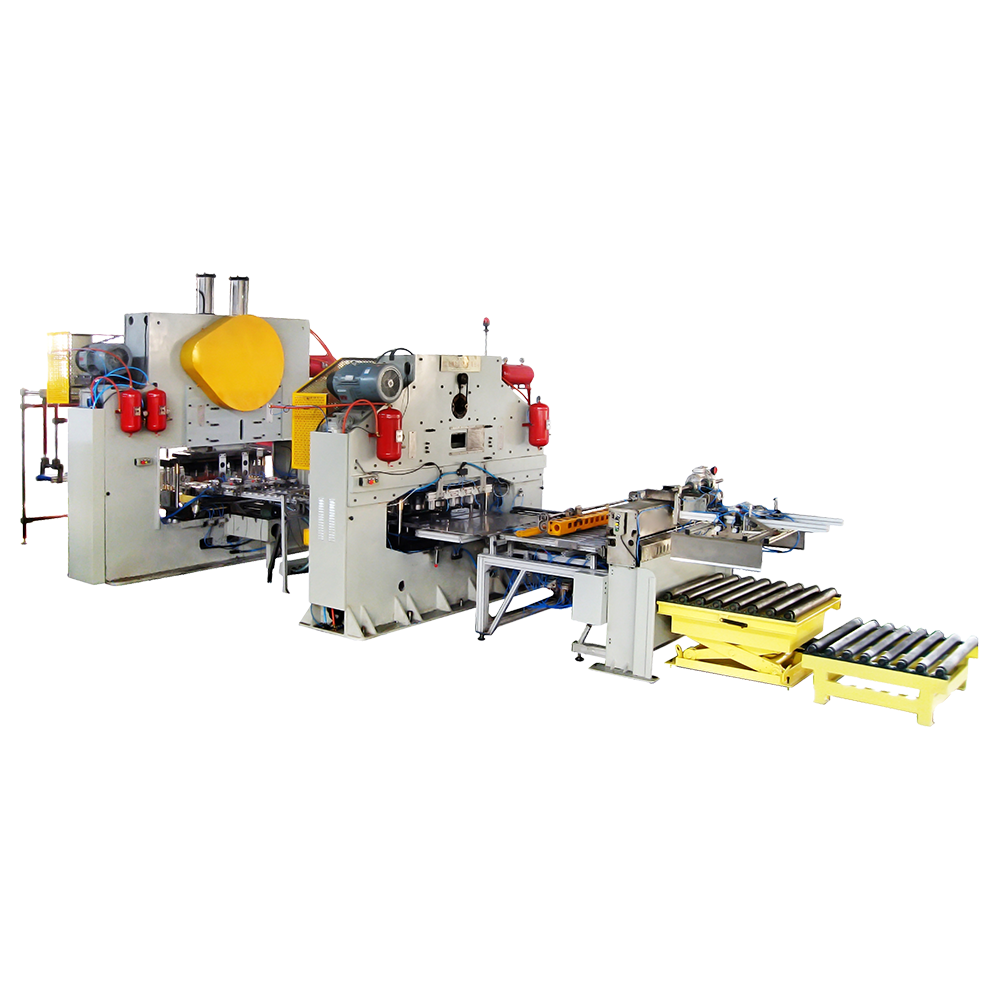
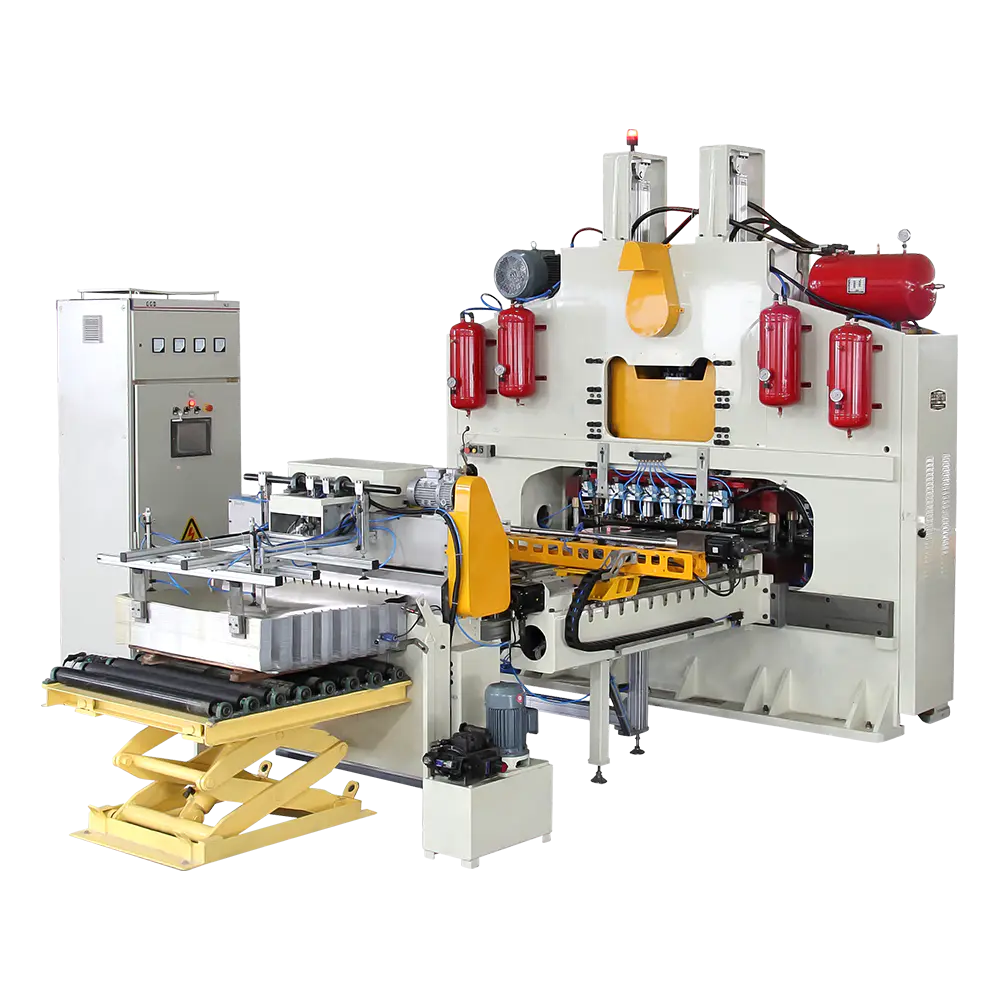 پانچ دیجیتال اتوماتیک CNC برای فشار دادن پوشش انتهایی این پرس کنترل شده با PLC، پرس ورق را برای پوشش های انتهایی خودکار می کند، باعث صرفه جویی در مواد و بهبود کارایی می شود. با مدل های متعدد و تناژ بالا، با اندازه های مختلف درب در خطوط قوطی مناسب است. مشاهده محصول →
انتخاب یک دستگاه قوطی سازی تنها به قیمت هر واحد مربوط نمی شود. هزینه های پنهان عبارتند از ابزار، نگهداری، دوباره کاری، و زیان های تغییر قالب. از مشخصات قوطی شروع کنید و به عقب به ترتیب ماشین کار کنید.
برای راهنمایی عمیق تر در مورد مقایسه مشخصات، راهنمای نحوه انتخاب دستگاه ساخت قوطی مناسب را بخوانید.
رویکرد انتخاب ما با جزئیات بیشتری در توضیح داده شده است نحوه انتخاب دستگاه ساخت قوطی مناسب .
خطوط تولید می تواند سال ها کار کند و باید تولید را در محدوده تحمل محدود ادامه دهد. تولیدکنندهای با سابقه تولید طولانی، احتمال بیشتری دارد که ریختهگری پایدار، قالبهای ثابت شده و تکنسینی داشته باشد که دقیقاً میداند یک تنظیم معمولاً نادیده گرفته میشود. این عمق عملی زمان راه اندازی را کاهش می دهد و از تبدیل شدن مشکلات کوچک به توقف های مکرر جلوگیری می کند.
هنگامی که یک سازنده قبلاً تجهیزات را به کارخانه های کنسروسازی در آسیا، اروپا، آفریقا و آمریکا تحویل داده است، خط معمولاً از طریق نصب های مکرر پالایش می شود. همین امر را نمی توان برای دستگاه ایزوله ای که فقط بر روی نقشه های نمونه فروخته می شود گفت.
به طور خلاصه، یک دستگاه قوطی سازی باید به عنوان یک سیستم کامل ارزیابی شود: تغذیه، جوش، پوشش، شکل دهی، درز و تولید پوشش انتهایی باید با هم کار کنند. ابتدا سناریوی تولید خود را تعریف کنید، دستگاه را با مواد و مشخصات قوطی خود تست کنید، و سپس خطی را انتخاب کنید که خروجی عملی و انعطاف پذیری تغییر آن با کارخانه شما مطابقت دارد.
محصولات مرتبط $ $ $
این شرکت که در سال 1978 تأسیس شده است ، یکی از بزرگترین ماشین آلات سازنده قوطی مشهور در داخل و خارج از کشور است.
دسته بندی محصولات
اطلاعات تماس
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646