2026-10-22
وقتی یک صادرکننده مواد غذایی خط تولید قوطی دوم خود را برنامه ریزی کرد، با سریع ترین قیمت شروع نکرد. این با یک گزارش رد شروع شد: خریدار اصلی یک دسته را به دلیل انحراف در پروفایل پیچش انتهایی پس داده بود. تیم مهندسی ابتدا الزامات تحمل را تعریف کردند و تنها سپس پیکربندی های ماشین را مقایسه کردند. این دنباله خطی را که ممیزی های مشتری را پاس می کند از خطی که به تولید مجدد ادامه می دهد جدا می کند.
این راهنما توضیح میدهد که یک خط ماشینسازی قوطیسازی شامل چه چیزی است، چگونه پیکربندیهای اصلی مقایسه میشوند، و کدام عوامل انتخاب بیشترین تأثیر را بر هزینه هر قوطی و قابلیت اطمینان طولانیمدت دارند.
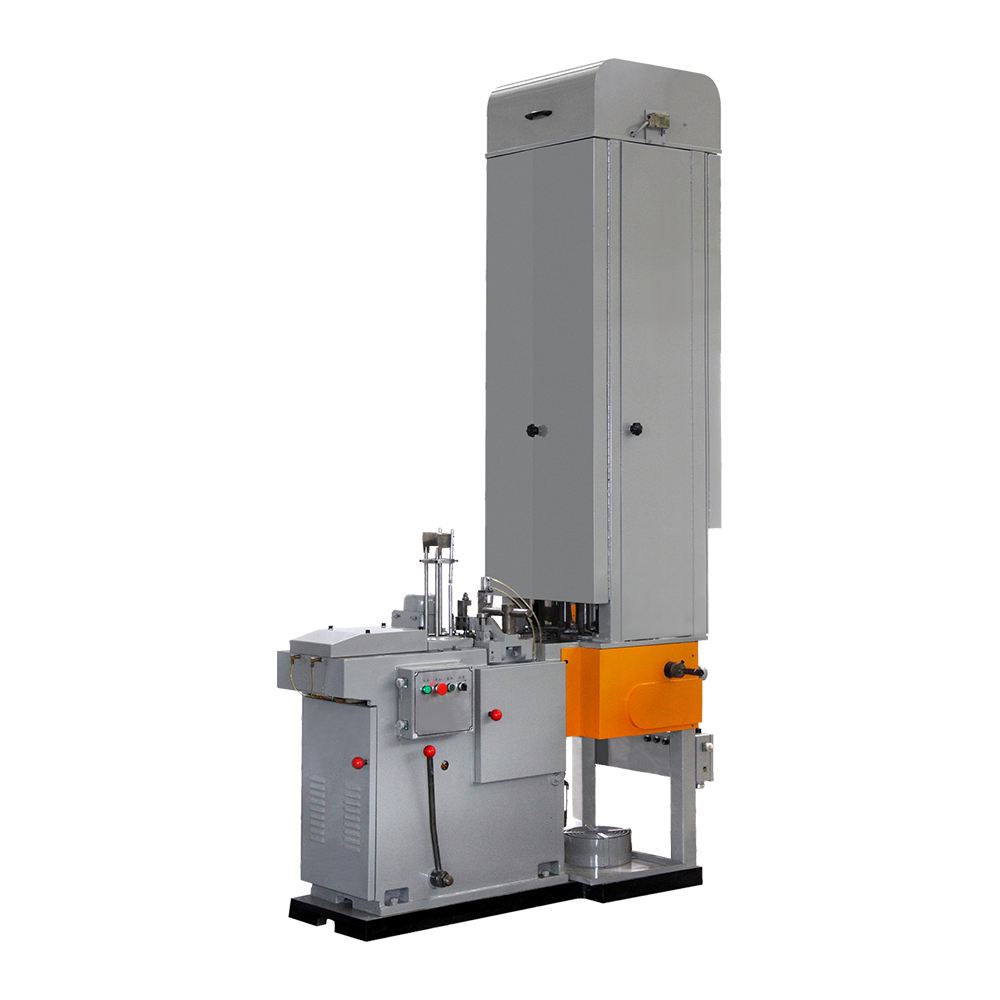
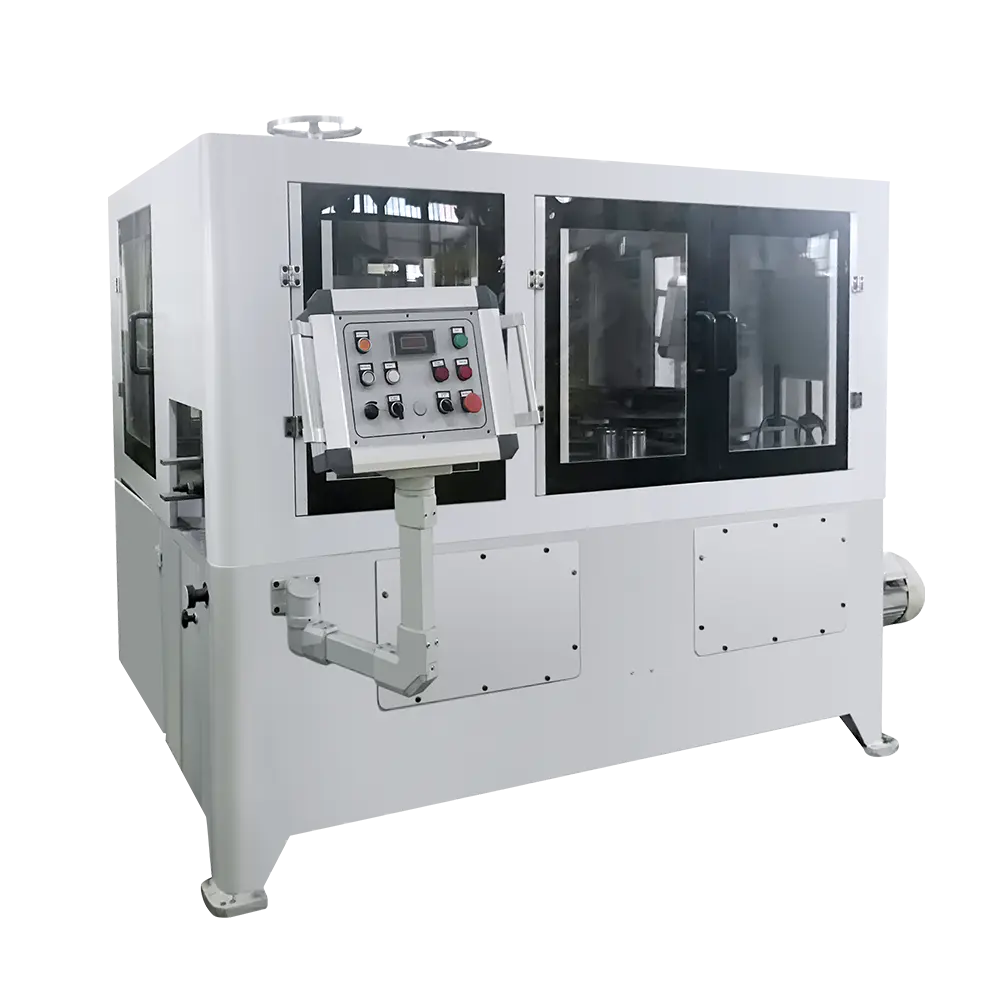
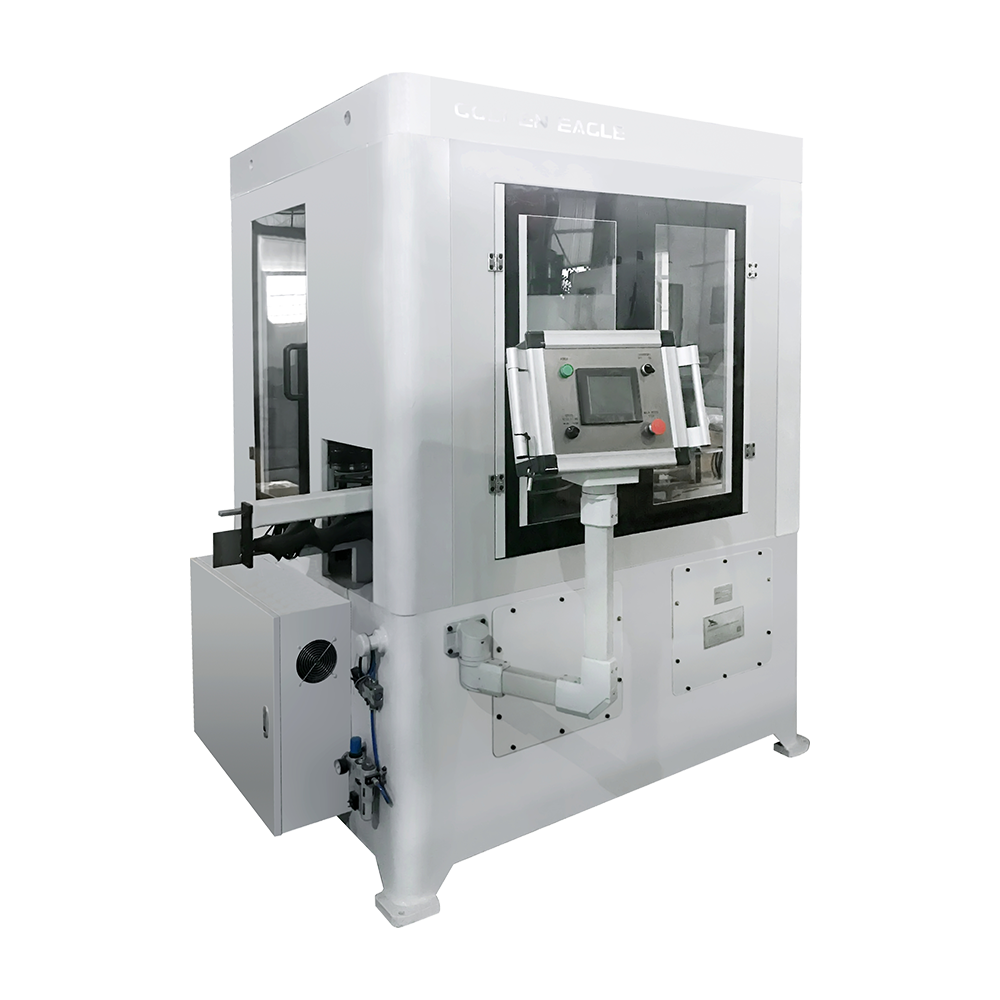
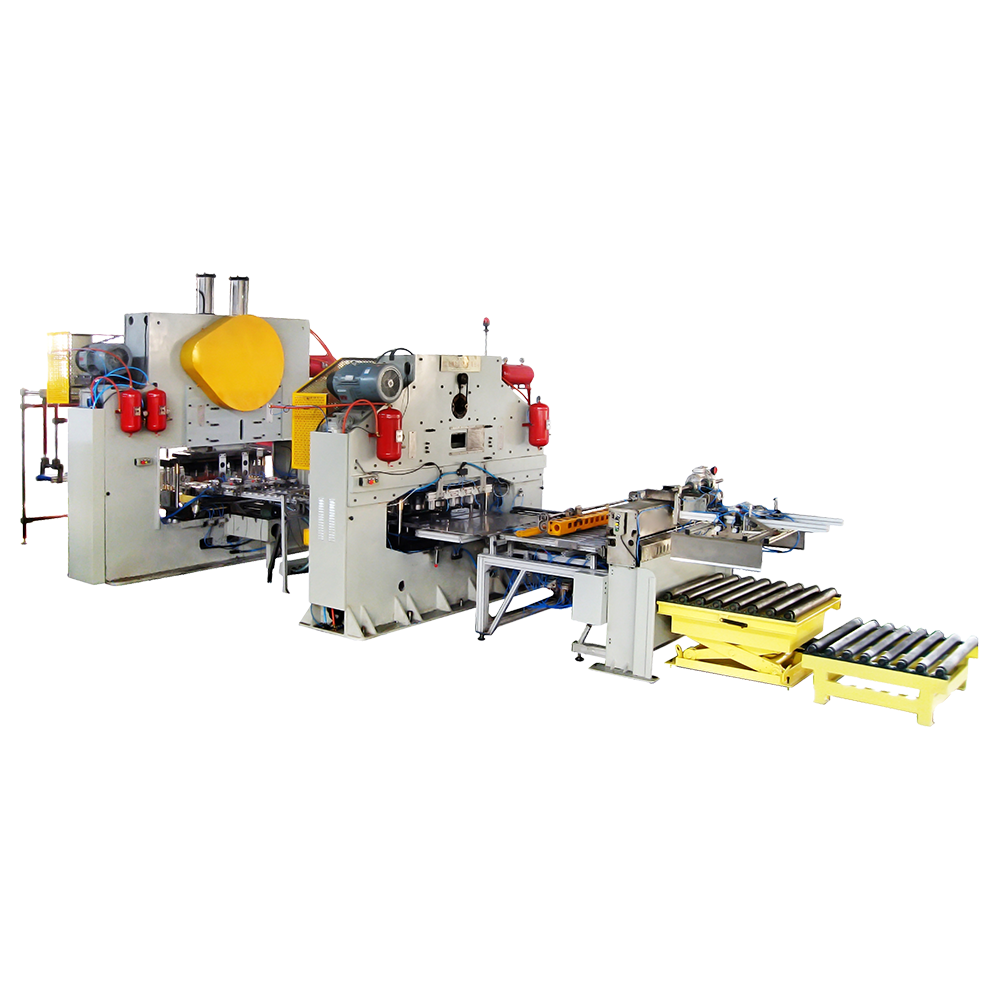
A دستگاه ساخت قوطی در اکثر کارخانه های بسته بندی فلزی یک واحد واحد نیست. یک خط قوطی سه تکه دنباله ای از ایستگاه ها است که با سیم پیچی یا ورق فلزی شروع می شود و با یک قوطی درزدار و آزمایش شده برای پر کردن به پایان می رسد. جریان اصلی به شرح زیر است:
هر ایستگاه پارامترهای کیفی خود را دارد. جوشکار استحکام درز و قوام همپوشانی را تعیین می کند. فلنجر عرض فلنج و وضعیت پیچش را کنترل می کند. درزگیر باید یک فاصله درز مشخص در کل محیط داشته باشد. تغییر در هر ایستگاه بالادستی در پایین دست منتشر می شود، به همین دلیل است که ماشین های یکپارچه به عنوان یک سیستم کامل رتبه بندی می شوند نه بر اساس سرعت ایستگاه جداگانه.
تامین کنندگان با سابقه تولید طولانی، مانند ماشین آلات مواد غذایی Zhejiang Jinying، که از سال 1978 بیش از 10000 دستگاه قوطی و قوطی ساخته است، معمولاً کل دنباله را به عنوان ایستگاه های همسان عرضه می کنند. که خطر مهندسی اتصال تجهیزات را از سازندگان مختلف با ارتفاع انتقال، زمان و سیگنال های کنترل ناسازگار حذف می کند.
خریداران معمولاً چندین پیکربندی را با هم مقایسه می کنند. جدول زیر انواع اصلی و محل مناسب بودن هر یک را خلاصه می کند.
| پیکربندی | برنامه معمولی | مزیت اصلی |
|---|---|---|
| ترکیب کننده تک ایستگاهی | قوطی های پودر شیر، دوره های کوتاه تولید | ردپای فشرده و تغییر قالب سریعتر |
| ترکیب کننده دو ایستگاه | قوطی های پودر شیر با تقاضای خروجی بالاتر | دو ایستگاه شکل دهی که توسط یک سیستم انتقال متعادل می شوند |
| ترکیب کننده سه ایستگاه | قوطی های غذا و نوشیدنی با خروجی متوسط به بالا | توان عملیاتی بالاتر با انتقال پایدار بدنه |
| ترکیب کننده چهار ایستگاه | قوطی های غذا و نوشیدنی، خطوط با حجم بالا | حداکثر خروجی یکپارچه از یک ماشین |
| جوشکار بدنه قوطی مستقل | گیاهانی که چندین ارتفاع قوطی در یک خط تولید می کنند | تغییر سریع ابزار جوش برای ابعاد مختلف |
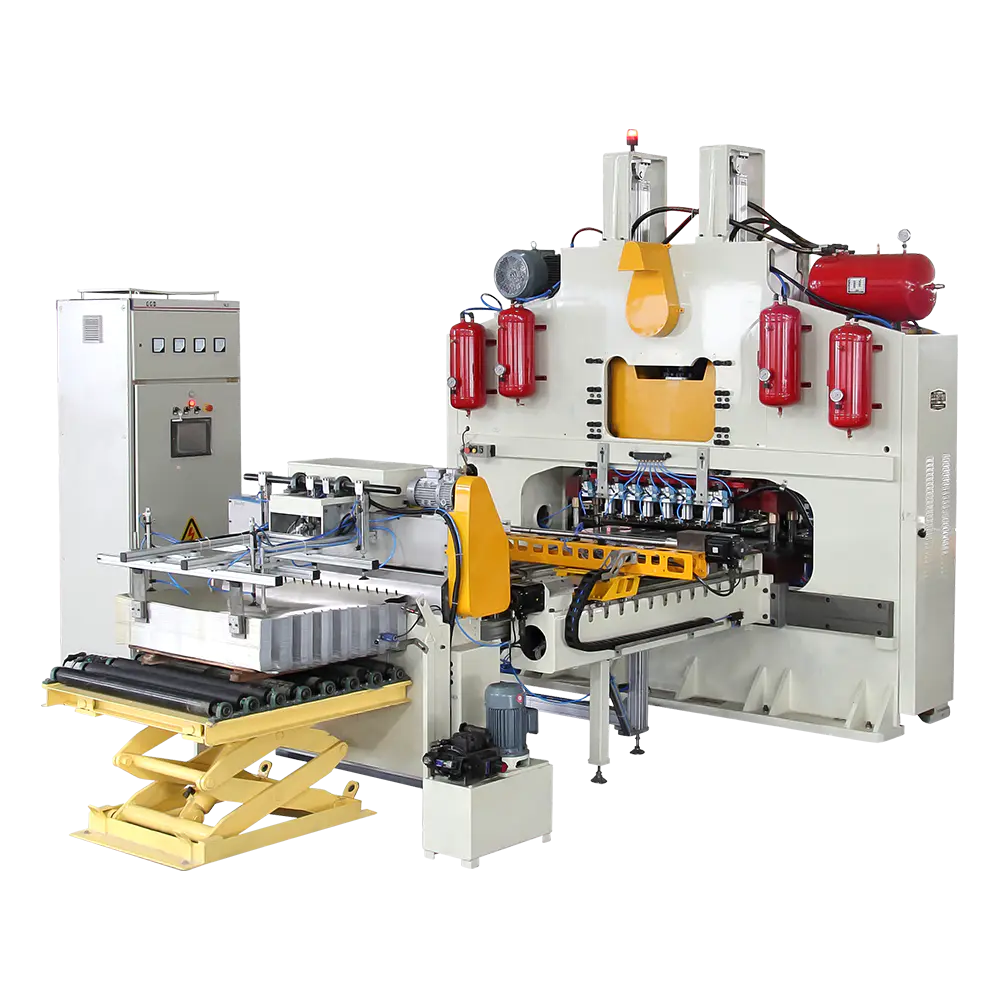
تولید پوشش نهایی نیز به همان اندازه مهم است. یک خط پوشش انتهایی جداگانه درب را تشکیل می دهد، ترکیب آب بندی را اعمال می کند و آن را خشک می کند. اگر انتهای آسان باز تولید می کنید، به یک پرس تبدیل و یک دستگاه پوشش و خشک کن پس از تعمیر نیز نیاز دارید. خریدارانی که ظرفیت پوشش انتهایی را در طول برنامه ریزی فراموش می کنند، اغلب متوجه می شوند که خط بدنه قوطی از خط پوشش فراتر رفته و گلوگاهی ایجاد می کند که تعمیر آن بعداً هزینه بر است.
خروجی رتبه بندی شده قابل مشاهده ترین عدد در یک نقل قول است، اما مهم ترین عدد نیست. به جای آن از معیارهای زیر استفاده کنید و برای هر یک از آنها یک مقدار نوشته شده بخواهید.
قبل از مقایسه ماشینها، محدودیتهای قابل قبول برای عرض فلنج، همپوشانی بدنه، فاصله درز و پیچشدن انتهایی تعریف کنید. اگر مشتریان شما بازرسی پارگی دو درز را انجام دهند، دستگاه باید در طول شیفت های کامل تولید، نه فقط در طول آزمایش پذیرش، تلورانس های محکمی داشته باشد.
برای گیاهانی که چندین قطر یا ارتفاع قوطی در هفته دارند، زمان تغییر می تواند بیشتر از حداکثر سرعت باشد. بپرسید چه مدت طول میکشد تا مجموعههای قالب، رولهای درزگیر و ریلهای انتقال را تغییر دهید و اینکه آیا سیستم تعویض در محدوده عرضه گنجانده شده است یا خیر.
بدنه های مختلف قوطی از ضخامت صفحه، مزاج و انواع پوشش متفاوت استفاده می کنند. اطمینان حاصل کنید که محدوده امتیازی دستگاه هم مشخصات فلز فعلی شما و هم مورد بعدی که ممکن است به آن نیاز داشته باشید را پوشش دهد.
قالب ها، رول های درزدار و رول های جوش فرسوده می شوند. یک ماشین ارزانتر با ابزار کوتاه مدت میتواند مزیت قیمتی خود را در عرض دو سال از بین ببرد. عمر ابزار را بر حسب تعداد ضربه یا قوطی، و هزینه و زمان تحویل هر قطعه تعویض بخواهید.
سرعت نامی شامل تامین مداوم مواد و حذف فوری قوطی های تمام شده است. اگر تجهیزات بالادست یا پایین دست شما نتوانند آن را ارائه دهند، توان عملیاتی واقعی کمتر خواهد بود. تامین کنندگان می توانند ظرفیت موثر را از الگوی شیفت، روش تغذیه و ترتیب بسته بندی محاسبه کنند.
برای درک اینکه چگونه انتخابهای پیکربندی بر خروجی بالقوه تأثیر میگذارند، شاخص ظرفیت نسبی زیر را مقایسه کنید. اعداد به ترکیب کننده دو ایستگاهی 100 نرمال می شوند، بنابراین نسبت ها را به جای مشخصات ماشین مطلق نشان می دهند.
نمودار 1. شاخص ظرفیت نسبی بر اساس پیکربندی ماشین، نرمال شده به دو ایستگاه = 100.
انتخاب یک پیکربندی بزرگتر تنها زمانی مقرون به صرفه است که بتوانید خط را با مواد تغذیه کرده و آن را برای شیفتهای اضافی پر کنید. اگر تقاضای بازار به تدریج رشد کند، یک کمباین سه ایستگاهی با ظرفیت انتقال اضافی ممکن است عاقلانه تر از مدل چهار ایستگاهی باشد که در طول سال اول با استفاده از 60 درصد بیکار است.
هزینه هر قوطی معیار تصمیم گیری نهایی است. این شامل چندین جزء است:
ماشینی با میانگین 4% قراضه به جای 1.5% در طول یک دهه بسیار بیشتر از تفاوت قیمت اولیه بین تامین کنندگان هزینه خواهد داشت. تعادل خط یک ریسک جداگانه است. اگر سرعت نامی جوشکار بدنه از سرعت ایستگاه فلنجینگ بیشتر باشد، ظرفیت اضافی غیرقابل استفاده است مگر اینکه بافر اضافه کنید. از تامین کننده امتیاز سرعت هر ایستگاه عملکردی را بخواهید و بررسی کنید که آیا دستگاه دارای بافر یکپارچه یا همگام سازی الکترونیکی بین ایستگاه ها است.
تجربه طولانی خدمات در بسیاری از انواع محصولات در اینجا مهم است. تامینکنندهای که هزاران ماشین برای خطوط قوطیهای مواد غذایی، نوشیدنی، پودر شیر، آئروسل و مواد شیمیایی تحویل داده است، میتواند در مورد متعادل کردن مبادلات بهتر از ماشینی که تنها یک نوع ماشین را ارائه میکند، راهنمایی کند.
قبل از امضای قرارداد خرید، نکات زیر را با تامین کننده بررسی کنید:
تامین کنندگان با سابقه تولید طولانی، مانند Zhejiang Jinying Food Machinery، که از سال 1978 به ساخت ماشین آلات قوطی مشغول است و بیش از 350 پرسنل آموزش دیده را استخدام می کند، اغلب موجودی وسیع تری از قطعات سایش را برای مدل های قدیمی و جدید نگهداری می کنند. این یک مزیت عملی زمانی است که یک شکست غیرمنتظره رول درزگیر خط شما را متوقف کند.
صادرات به اروپا، آسیا، آفریقا و آمریکای شمالی و جنوبی سیگنال دیگری است: ماشینهایی که در اقلیمهای مختلف کار میکنند، تامینکنندگان فلزات و فرهنگهای نگهداری نشاندهنده استحکام طراحی هستند. با این حال، هر گیاهی متفاوت است. نقشه های واقعی قوطی، مشخصات فلزی و سرعت هدف خود را قبل از درخواست قیمت برای تامین کننده ارسال کنید و از آنها بخواهید در مورد خطر سازگاری نظر دهند.
محصولات مرتبط $ $ $
این شرکت که در سال 1978 تأسیس شده است ، یکی از بزرگترین ماشین آلات سازنده قوطی مشهور در داخل و خارج از کشور است.
دسته بندی محصولات
اطلاعات تماس
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646