2026-09-17
اخیراً یکی از تولیدکنندگان مواد غذایی کنسرو شده از ما خواسته است که خطی را برای قوطی های نوشیدنی 330 میلی لیتری ذکر کنیم. اولین سوال آنها در مورد قیمت نبود. این در مورد سرعت بود: قوطی در دقیقه، قابلیت اطمینان دو شیفت، و نرخ ضایعات برای بودجه. اینها سوالات درستی برای شروع هستند.
نتیجه اول: یک دستگاه قوطی سازی را بر اساس اندازه قوطی و مواد، خروجی در هر شیفت و کیفیت درز و پوشش مورد نیاز خط پرکننده خود انتخاب کنید. سطح اتوماسیون، ابزارسازی و پشتیبانی پس از فروش بعد از این سه مورد قرار می گیرد. این مقاله انواع ماشینها، فرآیند شکلدهی و جوشکاری، محرکهای هزینه و عادات تعمیر و نگهداری را پوشش میدهد که خط قوطی را سودآور نگه میدارد.
یک دستگاه قوطی سازی ورق فولادی روکش شده، معمولاً قلع، را به ظروف فلزی تمام شده تبدیل می کند. اکثر کارخانه های مواد غذایی و نوشیدنی از خطوط سه تکه استفاده می کنند: دستگاه یک قسمت خالی صاف را برش می دهد، آن را به صورت استوانه ای خم می کند، درز جانبی را جوش می دهد، یک نوار محافظ روی جوش اعمال می کند، سپس بدنه را فلنج می کند تا یک ایستگاه درز بتواند روی انتهای پایین و درب بغلتد. خطوط دو تکه، که یک فنجان را از یک دیسک میکشند، برای برخی از فرمتهای نوشیدنی و آئروسل مناسب هستند، اما تولید سه تکه همچنان بر کنسرو، شیرخشک و محصولات شیمیایی غالب است، زیرا راحتتر با دورههای کوتاه و تغییرات مکرر اندازه سازگار میشود.
یک خط کامل شامل چهار مرحله است:
تولید کنندگان چندین عملیات را در یک پرس ترکیب می کنند، به همین دلیل است که ماشین ها بر اساس تعداد ایستگاه ها نام گذاری می شوند. یک ترکیب کننده تک ایستگاهی، دو ایستگاهی، سه ایستگاهی یا چهار ایستگاهی این تعداد عملیات را در یک چرخه انجام می دهد و تعداد ایستگاه مستقیماً بر خروجی در دقیقه و فضای طبقه تأثیر می گذارد.
ماشینهای قوطیسازی بر اساس ظرفی که تولید میکنند و تعداد ایستگاههای شکلدهی یک پرس دستهبندی میشوند. ابتدا خانواده ماشین را انتخاب کنید. در ثانیه سرعت و ابزار را در آن خانواده بررسی کنید.
اینها قوطی های حلبی گرد برای میوه، سبزیجات، غذاهای دریایی، گوشت و نوشابه تولید می کنند. یک ترکیب کننده سه ایستگاهی تا می شود، فلنج می خورد و بدنه را در یک دنباله تشکیل می دهد. یک ترکیبکننده چهار ایستگاه، گردنبندی را اضافه میکند که قطر بالایی را کاهش میدهد، بنابراین میتوان از درب کوچکتر و ارزانتری استفاده کرد. گردن کردن باعث صرفه جویی در مواد درب می شود اما پیچیدگی ابزار را اضافه می کند، بنابراین انتخاب بین سه و چهار ایستگاه یک تصمیم هزینه در مقابل انعطاف پذیری است.
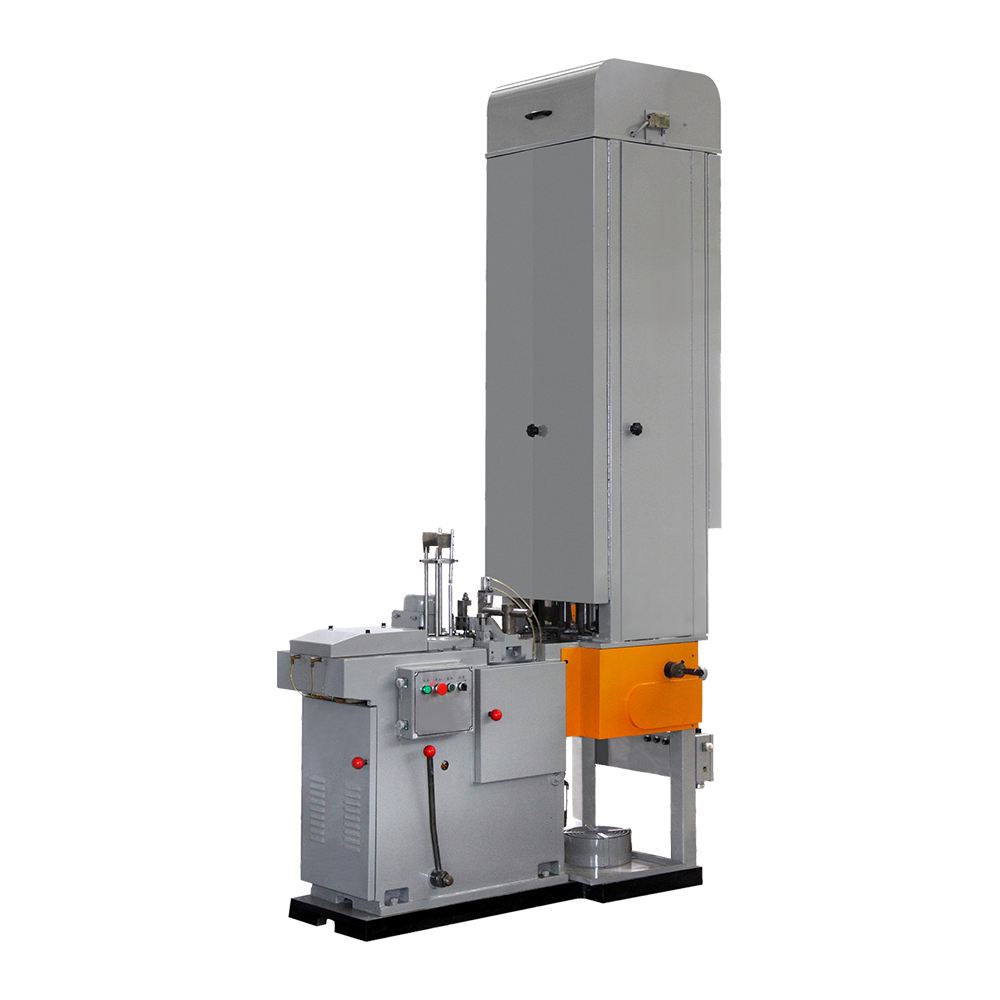
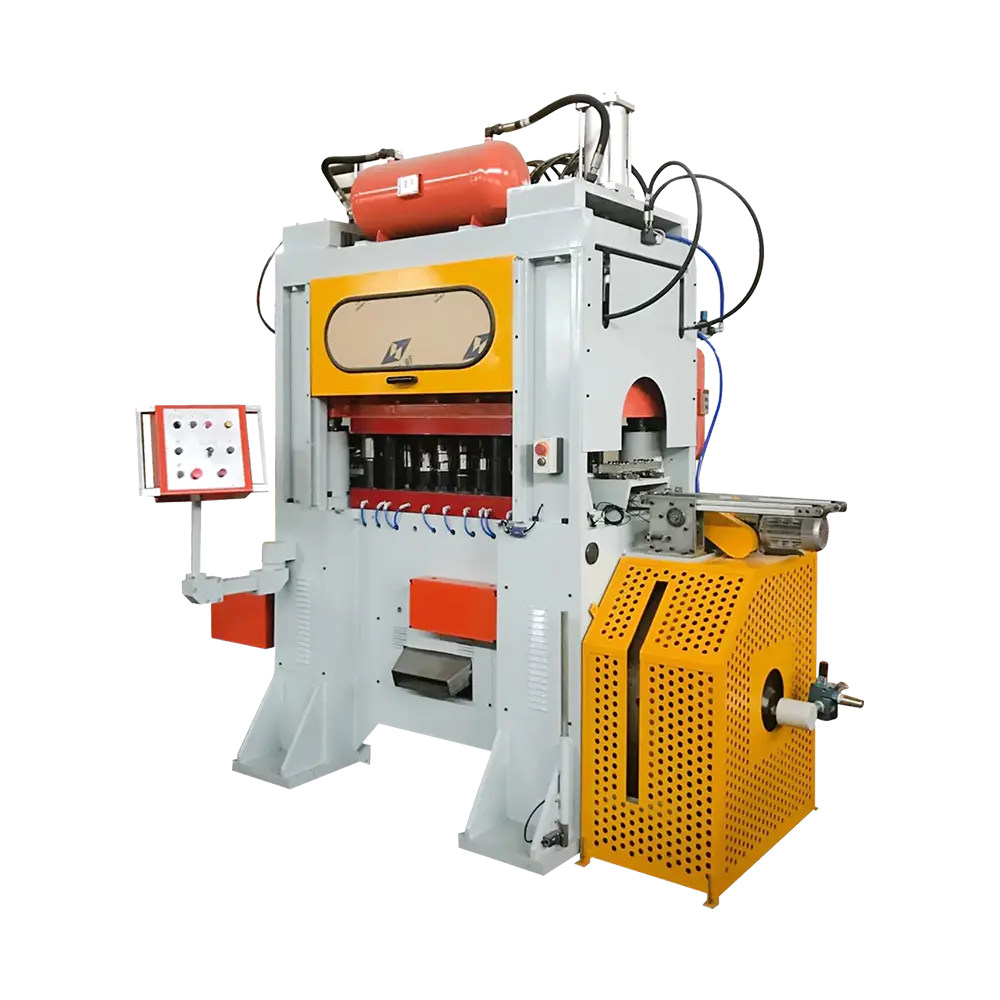
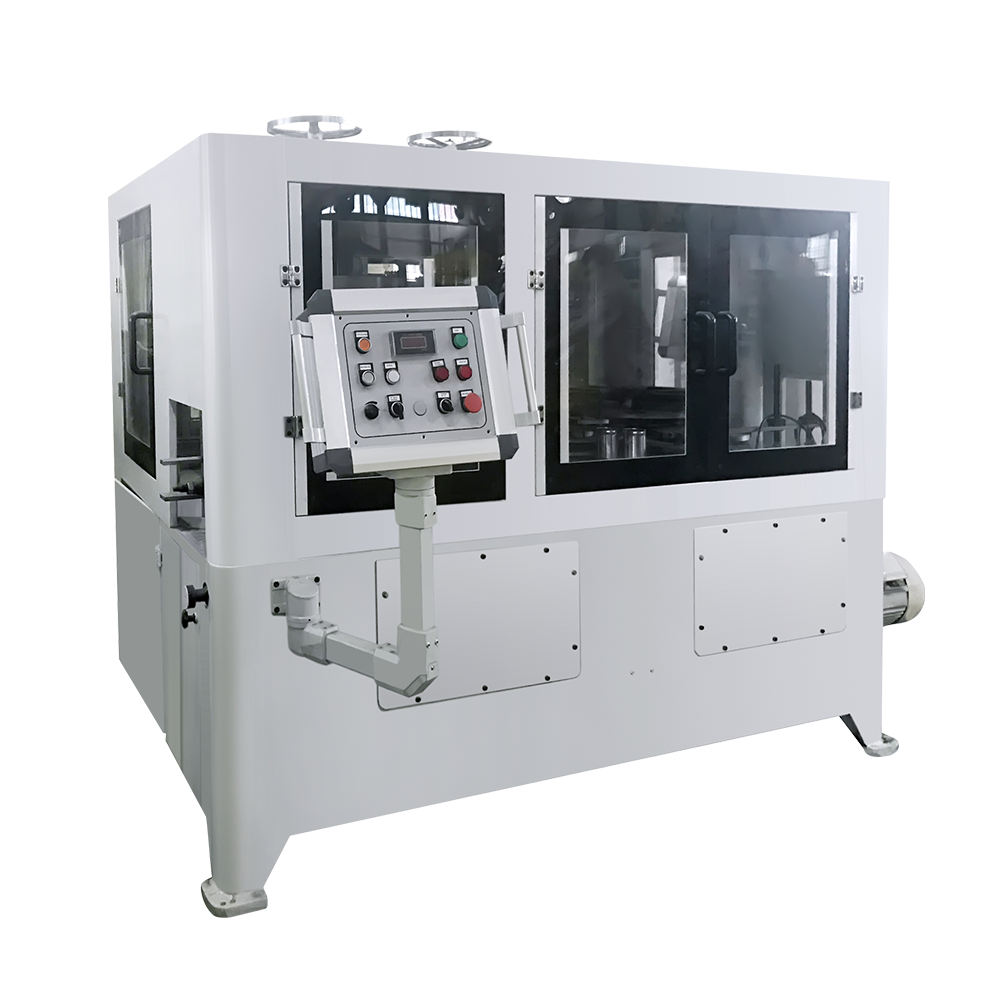 دستگاه ساخت قوطی گلویی فلنجینگ با کارایی بالا این ترکیبکننده 8 سر خودکار برای قوطیهای مواد غذایی با اندازههای D52-99 میلیمتر، گردنبندی، فلنج زدن و مهرهها را کنترل میکند، که زمانی ایدهآل است که محدودههای اندازه باریک باعث میشود تغییرات نادر باشد و یکپارچگی درز بسیار مهم است. مشاهده محصول →
قوطی های شیرخشک ظروفی با قطر زیاد هستند که معمولاً برای حفظ تازگی با نیتروژن شستشو داده می شوند. درزها باید گاز را نگه دارند و ابعاد بدنه باید در طول مسیرهای طولانی ثابت بماند. ترکیبکنندههای تک ایستگاهی و دو ایستگاهی بر این بخش تسلط دارند، زیرا محدوده اندازه قوطیها باریک است و تعویضها نادر است.
قوطی های آئروسل تحت فشار داخلی کار می کنند، بنابراین ثبات ضخامت دیواره و کیفیت جوش بسیار مهم است. یک خط آئروسل معمولاً جوشکار بدن را با پانچ که مخروط یا قسمت بالای گنبد را تشکیل می دهد، جفت می کند. نیروی شکل دهی مخروط بیشتر از انتهای صاف است و آزمایش ترکیدگی بخشی از کنترل تولید عادی می شود.
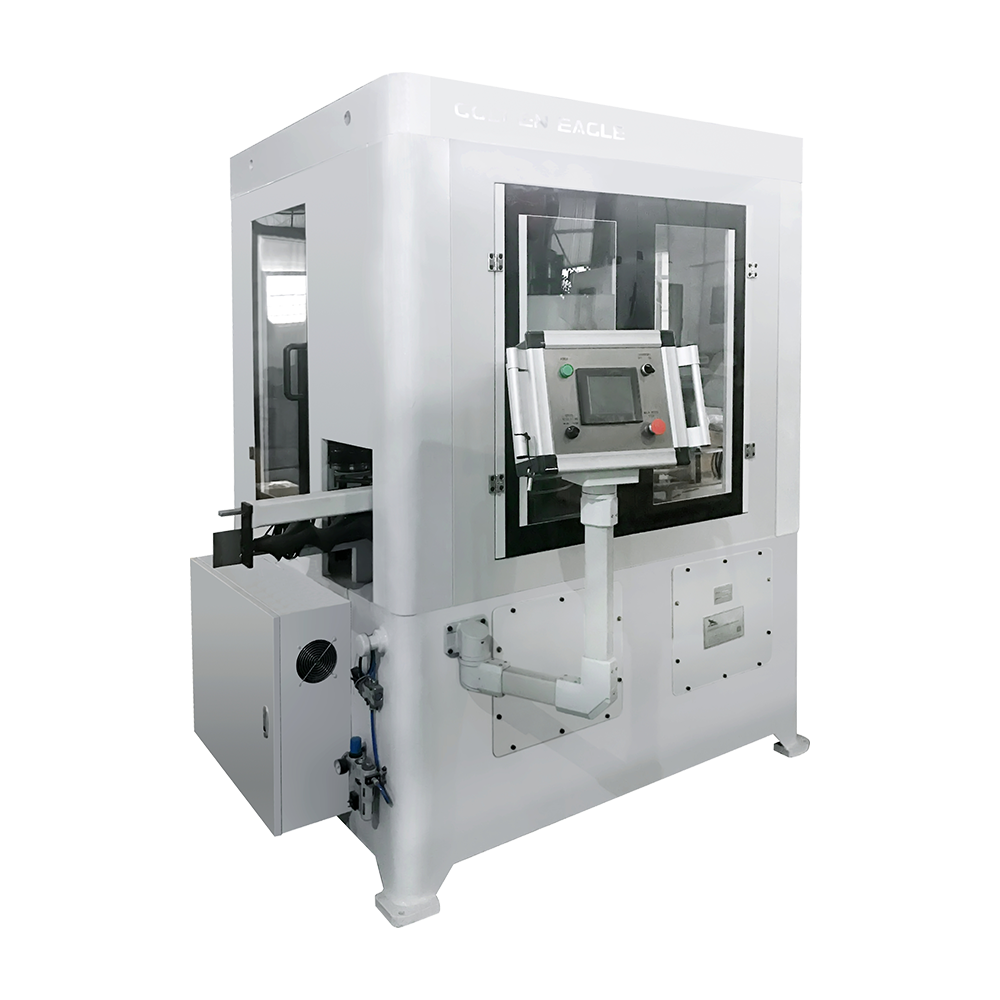
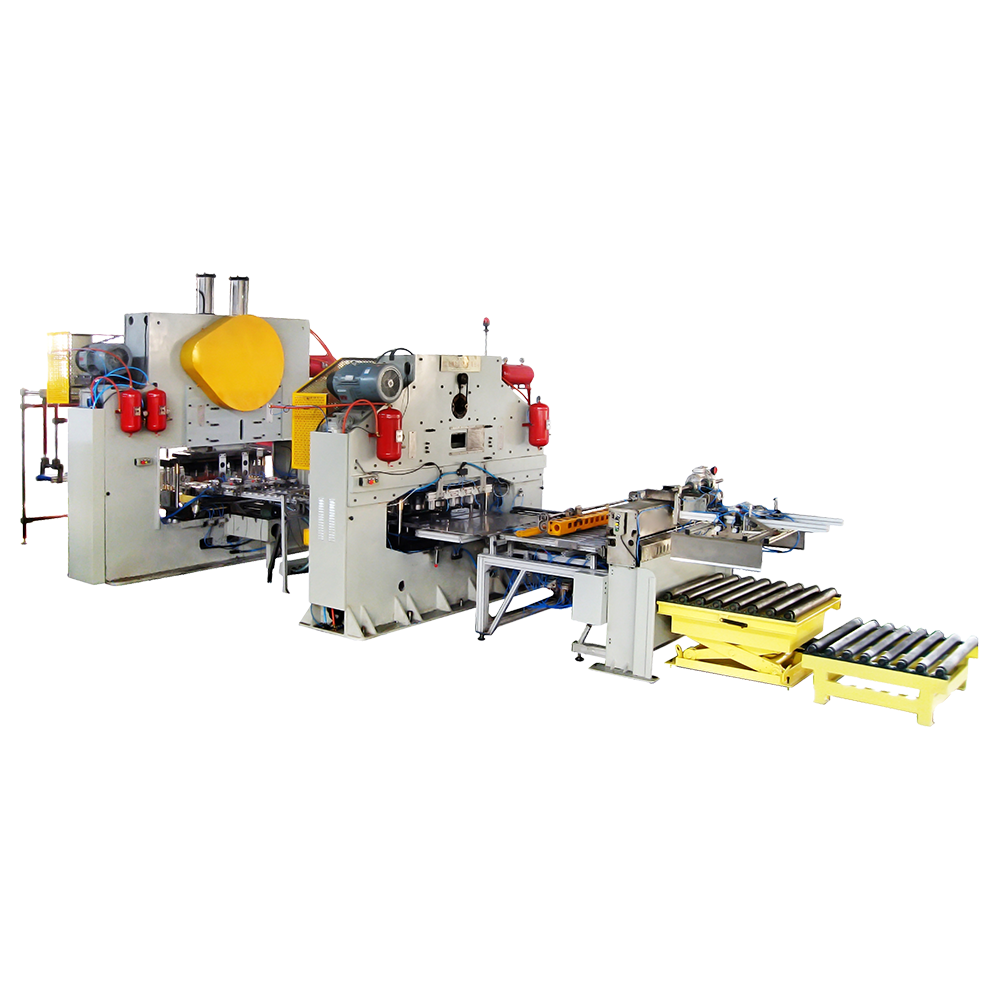
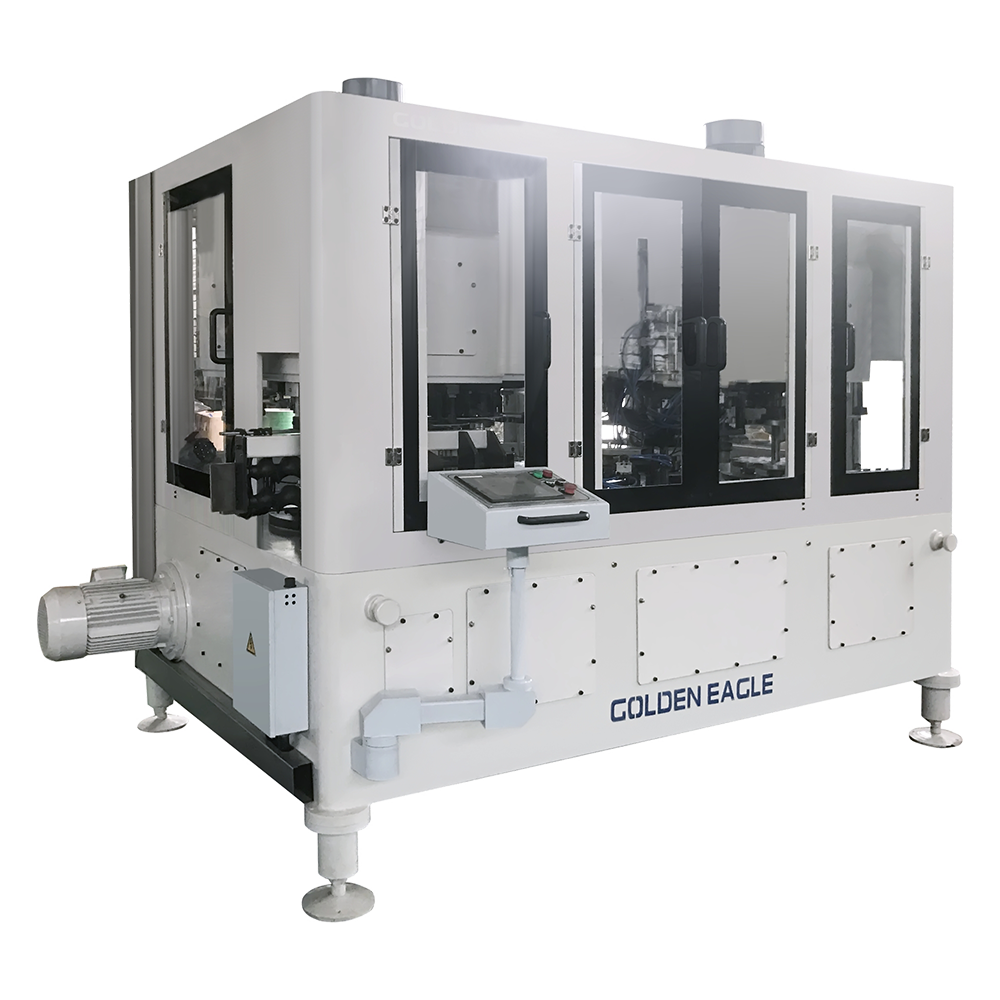 خط تولید قوطی آئروسل با سرعت بالا با پانچ شکل دهی این خط خودکار ترکیبی از گردن، فلنج، مهره و درز برای قوطی های آئروسل با ارتفاع تا 320 میلی متر است و دارای پانچ کنترل شده با CNC برای تشکیل مخروط با نیروی بالا است. مشاهده محصول →
قوطی های شیمیایی رنگ، روان کننده ها، تینرها و مواد شیمیایی کشاورزی را اغلب در ورق قلع ضخیم تر حمل می کنند. آنها به ظرفیت شکل دهی سنگین تر و تنظیمات جوش مطابق با ورق ضخیم تر نیاز دارند، زیرا محتویات شیمیایی خورنده تر از اکثر محصولات غذایی است.
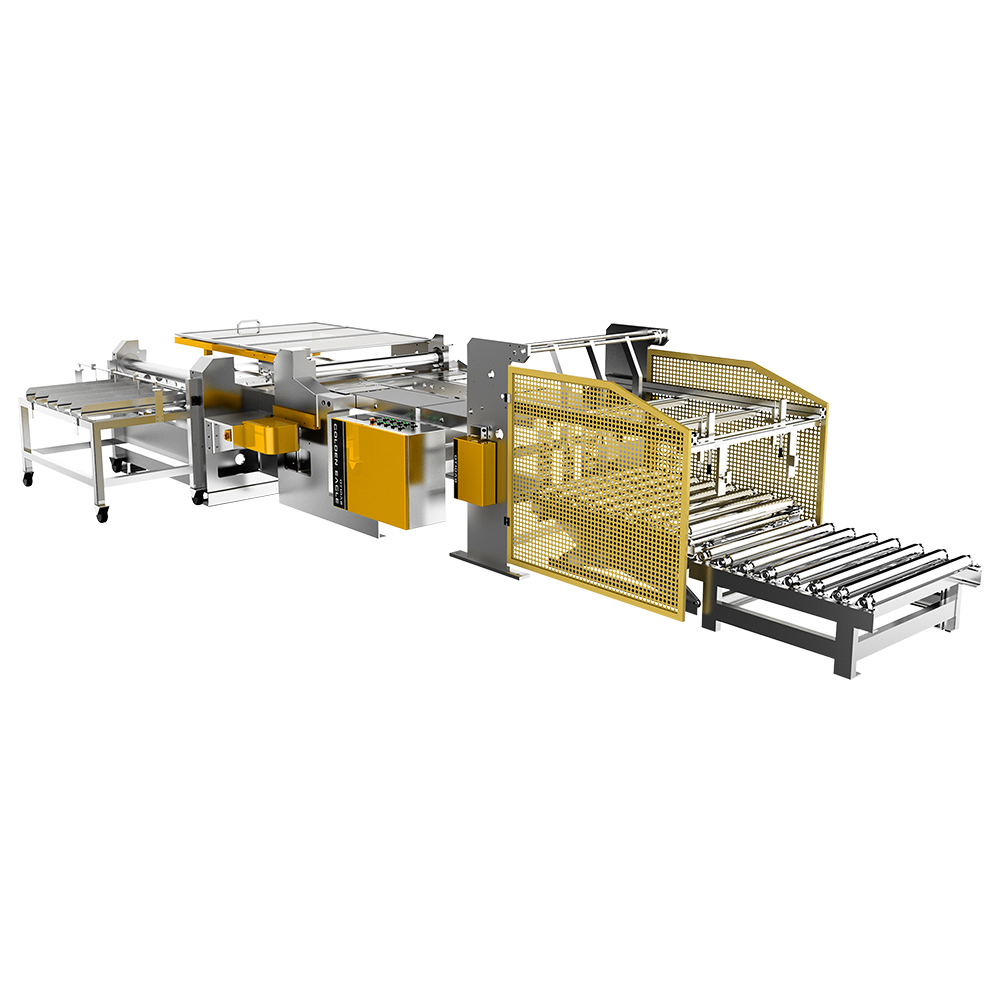
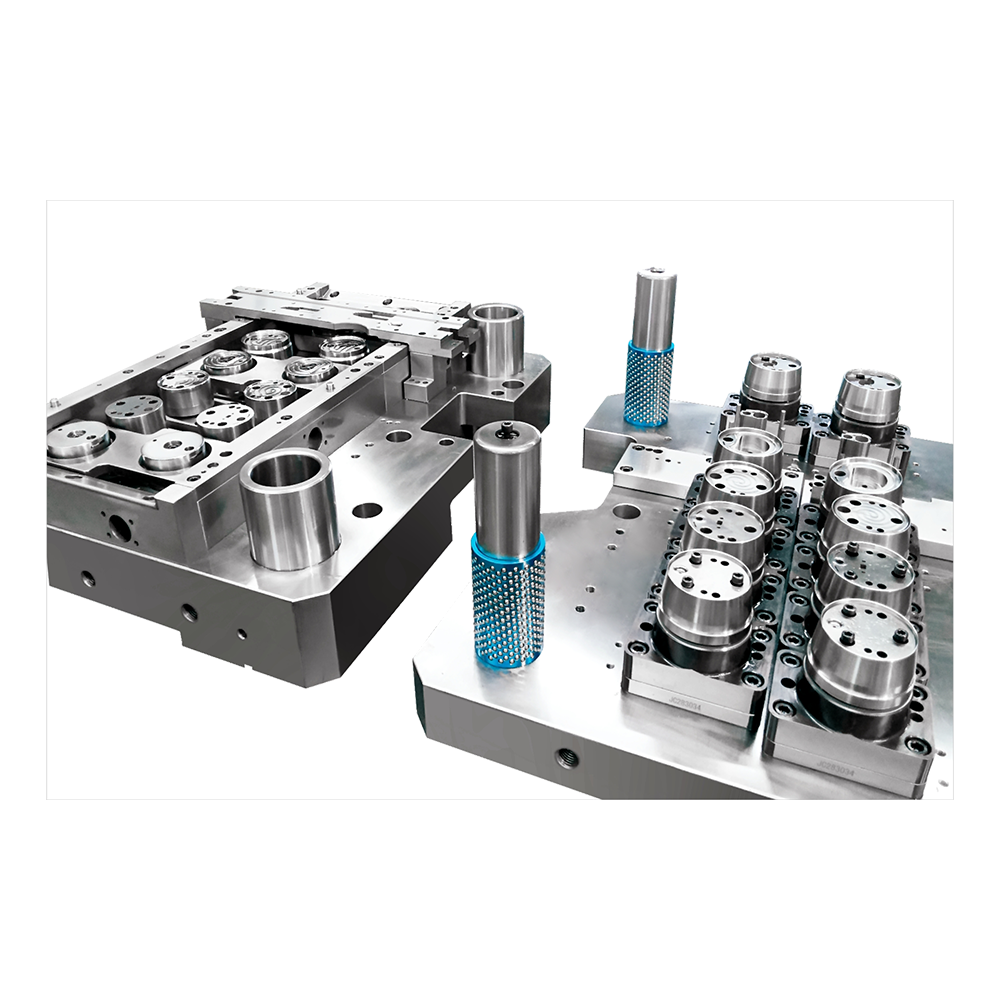
انتها و درب ها سخت ترین محصولات برای ساخت هستند. یک خط پوشش انتهایی پوسته ها را مهر می کند و یک پرس تبدیل EOE خط امتیاز را تشکیل می دهد، زبانه را پرچ می کند و حلقه را برجسته می کند. سایش قالب های کوچک به دلیل عملکرد ضعیف در باز کردن به سرعت خود را نشان می دهد. تولیدکنندگانی که دربهای خود را میسازند، از یک گلوگاه عرضه متداول اجتناب میکنند، زیرا زمان تولید دربها اغلب بیشتر از بدنههای قوطی است.
| خانواده ماشین | قالب های قوطی تولید شده است | طراحی معمولی | کاربران نهایی مشترک |
|---|---|---|---|
| ترکیب کننده های غذا و نوشیدنی | قوطی های گرد سه تکه | ترکیب کننده سه یا چهار ایستگاه | کارخانه های کنسرو، پرکننده های نوشیدنی |
| ترکیب کننده های پودر شیر | قوطیهای بزرگ گرد و گازگیر | ترکیب کننده تک یا دو ایستگاهه | بسته بندی های لبنیات و شیر خشک برای نوزادان |
| خطوط آئروسل | قوطی های آئروسل با درجه فشار | جوشکار بدنه به علاوه پرس مخروطی و گنبدی | آئروسل های مراقبت شخصی، خانگی، فنی |
| خطوط قوطی مواد شیمیایی | قوطی های گرد گیج سنگین | پرس تقویت شده و جوشکار با جریان بالا | رنگ، روان کننده، مواد شیمیایی کشاورزی |
| پوشش انتهایی و خطوط EOE | پوسته و انتهای آسان باز | مطبوعات پایان به علاوه مطبوعات تبدیل | آیا گیاهان، تولیدکنندگان مواد غذایی می توانند درب خود را دارند |
یک خط سه تکه از یک دنباله ثابت پیروی می کند. درک آن باعث می شود قیمت ها مقایسه شوند و نگهداری آسان تر برنامه ریزی شود. این توالی برای اکثر خطوط قوطی غذا، نوشیدنی، پودر شیر و مواد شیمیایی اعمال می شود.
در ماشین های کمباین، چندین مورد از این مراحل در یک پرس اتفاق می افتد، بنابراین یک خط ترکیبی نسبت به ماشین های تک منظوره جداگانه از فضای کمتری استفاده می کند و به اپراتورهای کمتری نیاز دارد. مبادله ابزار پیچیده تر است: یک خطا در یک ایستگاه کل ترکیب کننده را متوقف می کند.
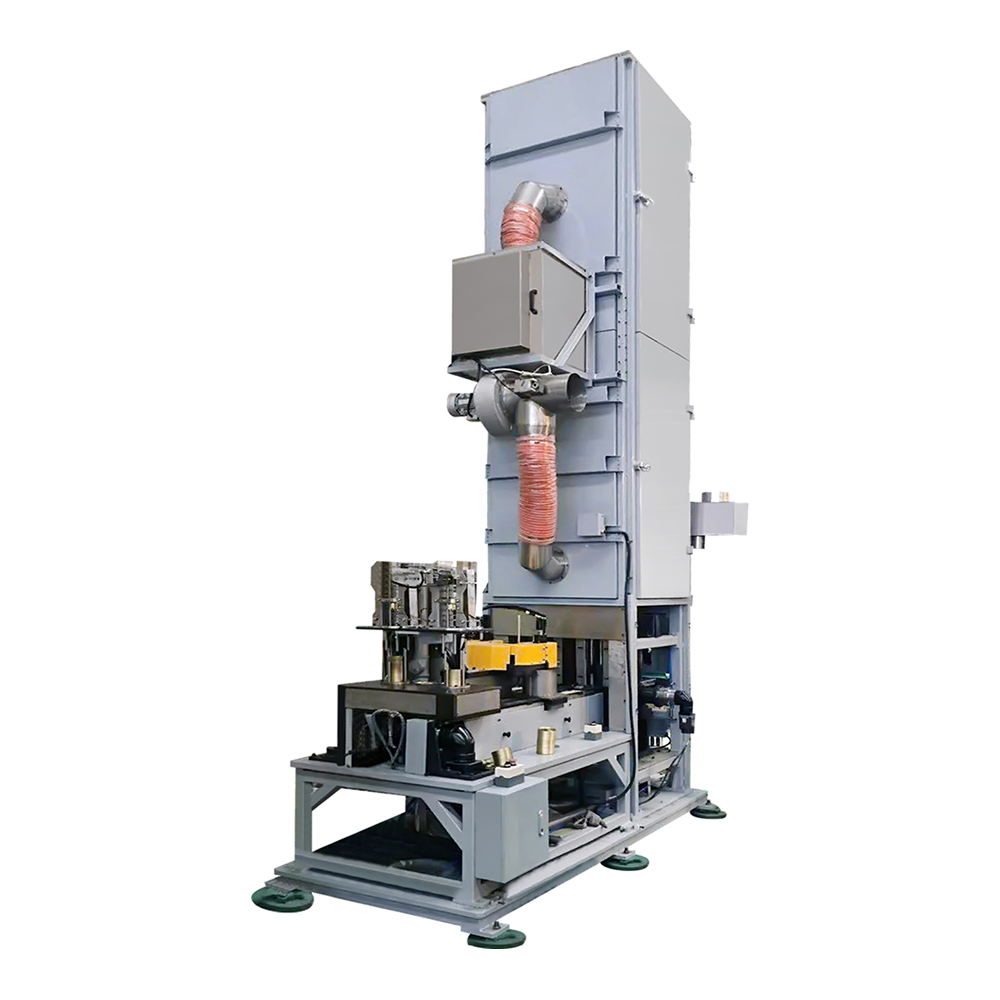
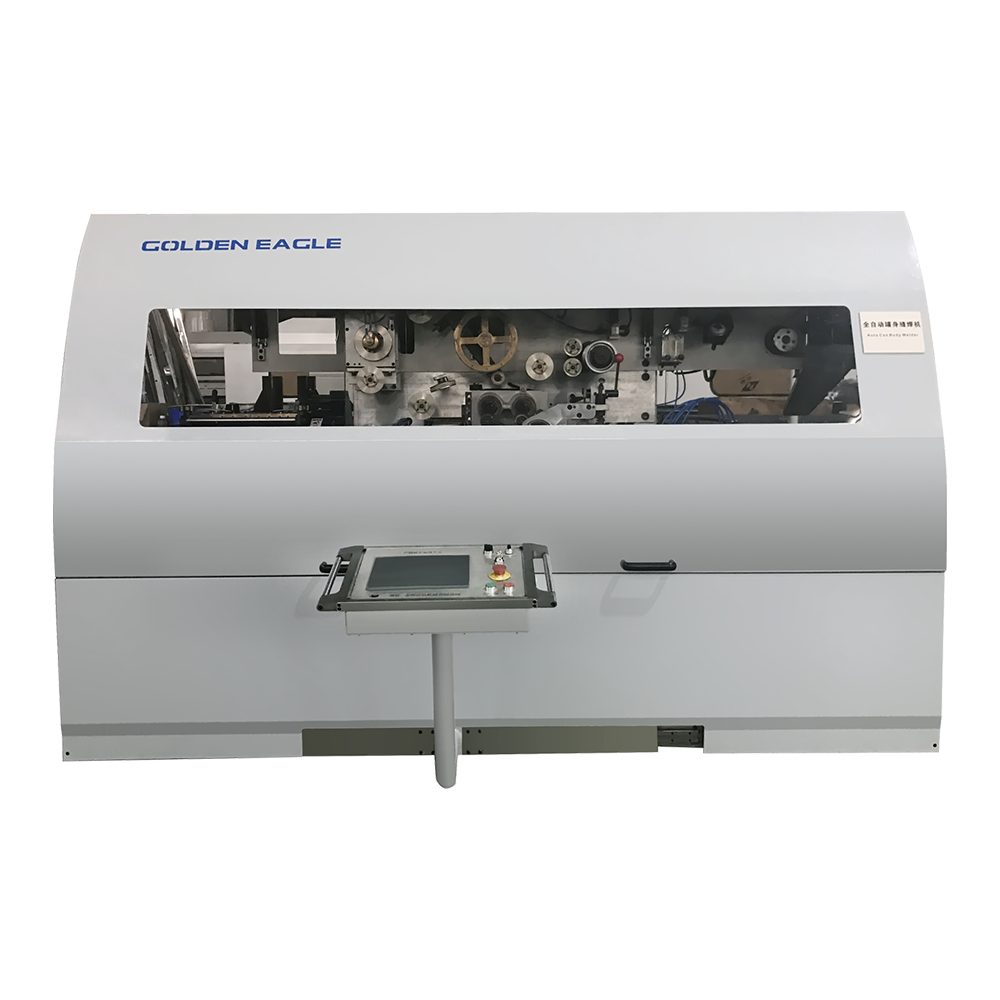 دستگاه جوشکار بدنه قوطی اتوماتیک 500cpm GT10C-500 دستگاه جوش قلع قوطی جوشکاری اتوماتیک قوطی با سرعت بالا مشاهده محصول →
پس از انتخاب خانواده ماشین، پنج فیلتر را ارزیابی کنید. آنها بیش از شهرت برند مهم هستند و می توان قبل از امضای سفارش، آنها را تأیید کرد.
برای انتخاب مرحله به مرحله، ما را دنبال کنید راهنمای نحوه انتخاب دستگاه ساخت قوطی مناسب قبل از درخواست نقل قول
قیمت دستگاه تنها بخشی از سرمایه گذاری است. یک راه اندازی کامل شامل ترکیب کننده یا پرس های جداگانه، جوش بدنه، پوشش و خشک کردن نوار کناری، خط پوشش انتهایی یا خط EOE، ابزار تغییر برای هر اندازه قوطی، نصب، آموزش، و انبار اولیه قطعات سایش است. محدوده کامل خط را مقایسه کنید، نه قیمت ماشین تیتر را.
چهار عامل بیشترین تاثیر را در هزینه دارد:
مقایسه مفید هزینه هر میلیون قوطی تولید شده است، نه هزینه هر دستگاه. یک خط کمی گرانتر با ضایعات کمتر و تغییرات کوتاهتر معمولاً ظرف دو سال بازپرداخت میکند.
دستگاه ساخت قوطی یک پرس مکانیکی با جریان جوش و مواد شیمیایی پوشش در بالا است. بیشتر توقفهای برنامهریزی نشده از همان چند مکان انجام میشود: رولهای درزدار فرسوده، تیغههای برش کثیف، الکترودهای جوشکاری نادرست تنظیمشده، و روغن کاری از دست رفته. یک برنامه ساده از اکثریت آنها جلوگیری می کند.
ثبت تعداد قراضه در هر شیفت. افزایش نرخ ضایعات معمولاً اولین علامت سایش ابزار است. ما یادداشت های نگهداری ماشین آلات قوطی سازی این چک ها را با جزئیات بیشتری شرح دهید.
پروژه را با مشخصات یک صفحه ای شروع کنید: ابعاد قوطی، ضخامت ورق و پوشش، قوطی های هدف در هر شیفت، فرمت درب، و لیست تغییرات اندازه برنامه ریزی شده. آن را با خانواده ماشینهای بالا مطابقت دهید، سپس خروجی، نرخ ضایعات و پشتیبانی ابزارآلات را قبل از امضا با تامینکننده بررسی کنید. خطی که به این ترتیب انتخاب میشود، سرعت پلاک نام را حفظ میکند، کیفیت درز را حفظ میکند و هزینه قابل پیشبینی برای هر قوطی را برای چندین سال ارائه میکند.
محصولات مرتبط $ $ $
این شرکت که در سال 1978 تأسیس شده است ، یکی از بزرگترین ماشین آلات سازنده قوطی مشهور در داخل و خارج از کشور است.
دسته بندی محصولات
اطلاعات تماس
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646