2026-10-08
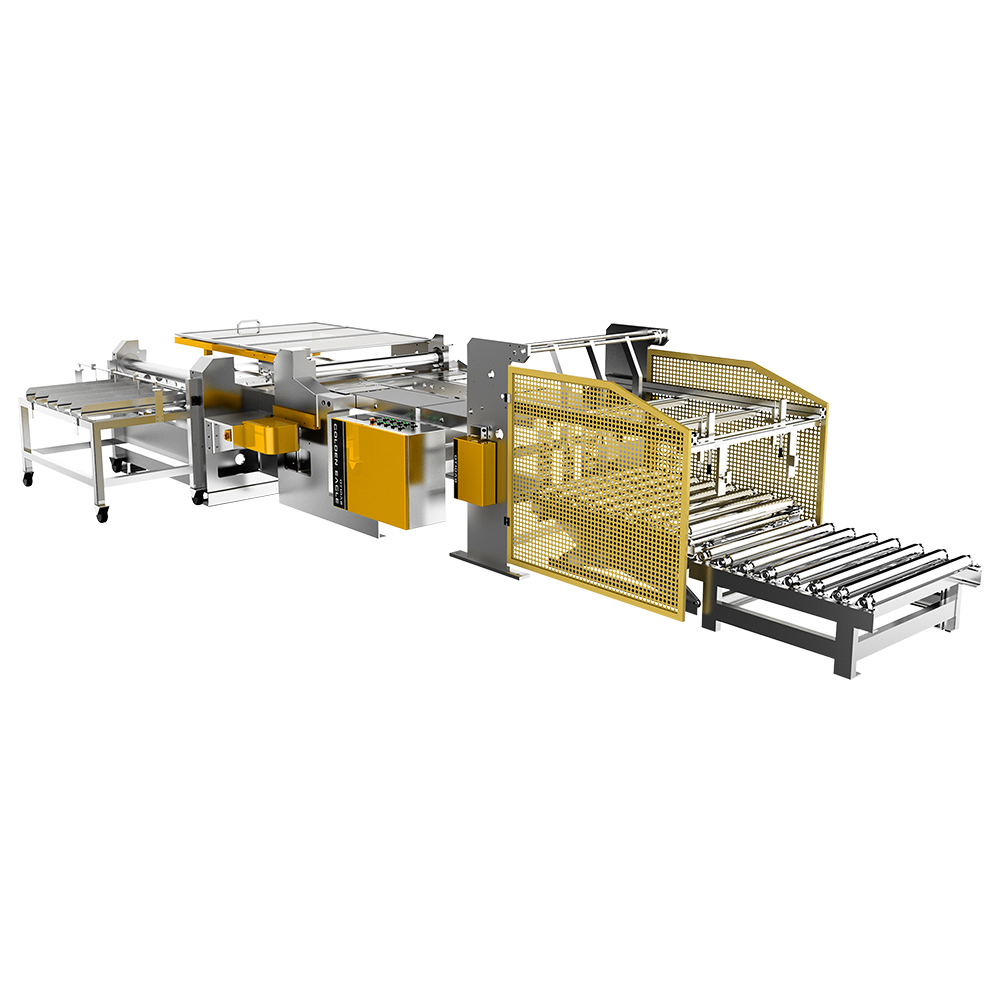
اختلاف 0.02 میلی متری در فشار غلتک درز می تواند خط قوطی حلبی 500 cpm را به نرخ نشتی 3 درصد تبدیل کند. این واقعیتی است که در پس عبارت ماشین ساخت قوطی قلع وجود دارد: این یک واحد واحد نیست، بلکه زنجیره ای از ایستگاه های شکل دهی، جوشکاری، پوشش دهی، گردن و درز است که باید تلورانس ها را با هم حفظ کند. نتیجه گیری عملی ساده است. قبل از مقایسه قیمت، محدوده قطر قوطی درجه بندی شده، پنجره ضخامت ورق قلع، کنترل کیفیت درز و روش تغییر را با ترکیب محصول واقعی خود مقایسه کنید.
این مقاله توضیح میدهد که هر مرحله چه کاری انجام میدهد، پیکربندی ماشین با کدام هدف خروجی مطابقت دارد، و خریداران اغلب پس از نصب پول خود را در کجا از دست میدهند.
یک دستگاه ساخت قوطی حلبی مجموعه ای از عملیات را پوشش می دهد که با یک سیم پیچ تخته قلع شروع می شود و با یک قوطی آب بندی شده و آزمایش شده پایان می یابد. هر مرحله تحملی را اضافه می کند که مرحله بعدی باید آن را جذب کند. اگر قطر بدنه 0.05 میلیمتر تغییر کند، ایستگاه درز ممکن است همچنان درز را ببندد، اما همپوشانی ناهموار میشود و خطر نشت افزایش مییابد.
سرعت نامی دستگاه تنها در صورتی مفید است که تجهیزات بالادست و پایین دست بتوانند با آن مطابقت داشته باشند. یک جوشکار 300 cpm که یک درزکننده 150 cpm را تغذیه می کند، مشکل بافر ایجاد می کند، نه افزایش تولید.
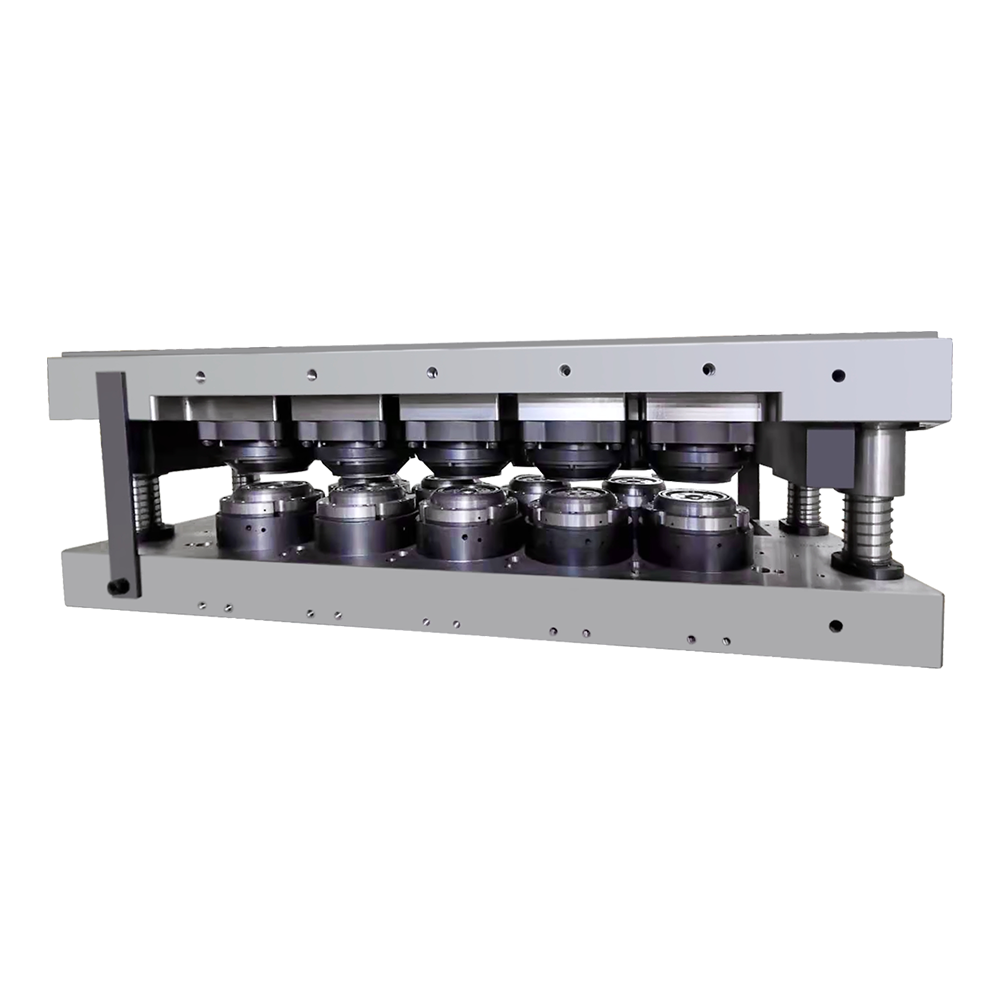
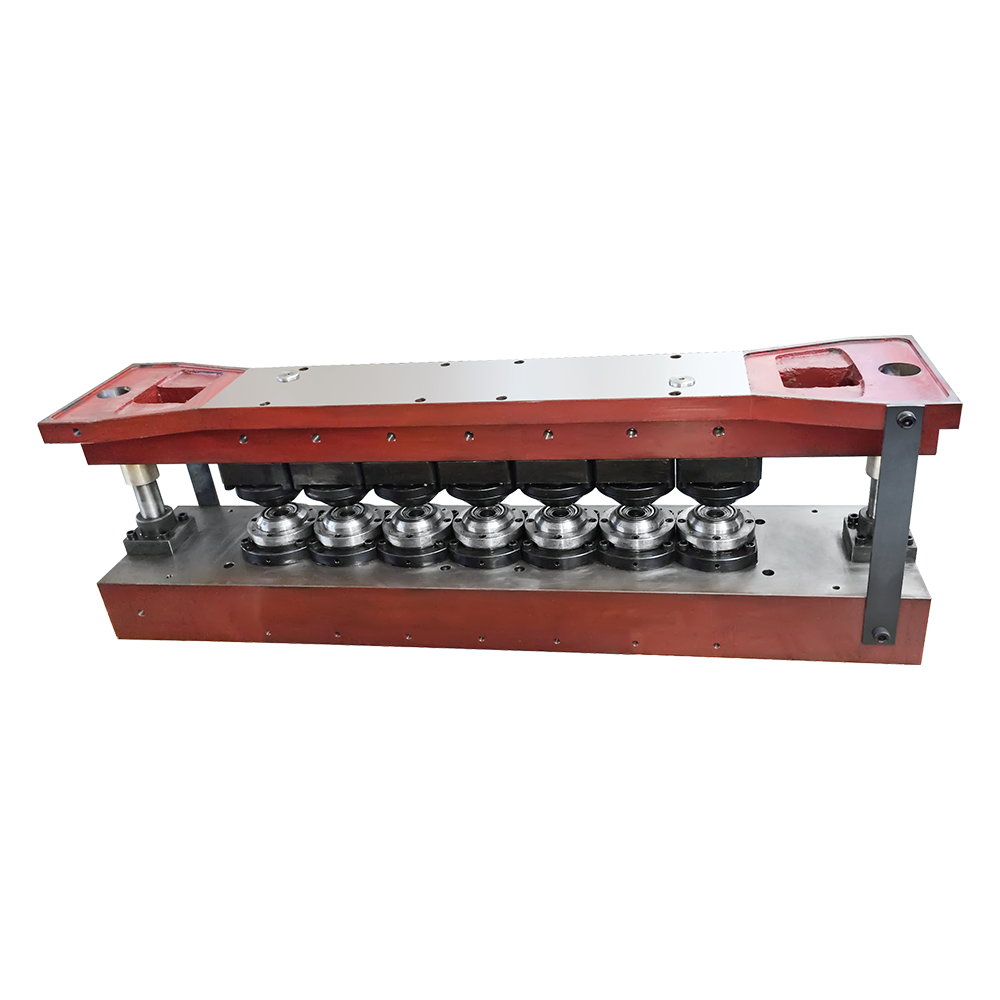
ماشینهای تک ایستگاهی معمولاً برای اندازههای قوطی کم حجم یا نامنظم یک عملیات را در یک زمان انجام میدهند. ترکیب کننده های سه ایستگاه، گردن، فلنج و درز را در یک قاب ترکیب می کنند که باعث کاهش فضای کف و آسیب های حمل و نقل می شود. ترکیبکنندههای چهار ایستگاهی، دانهبندی یا مرحله دوم فلنج را اضافه میکنند و برای قوطیهای نوشیدنی و غذا با سرعتهای بالاتر رایج هستند.
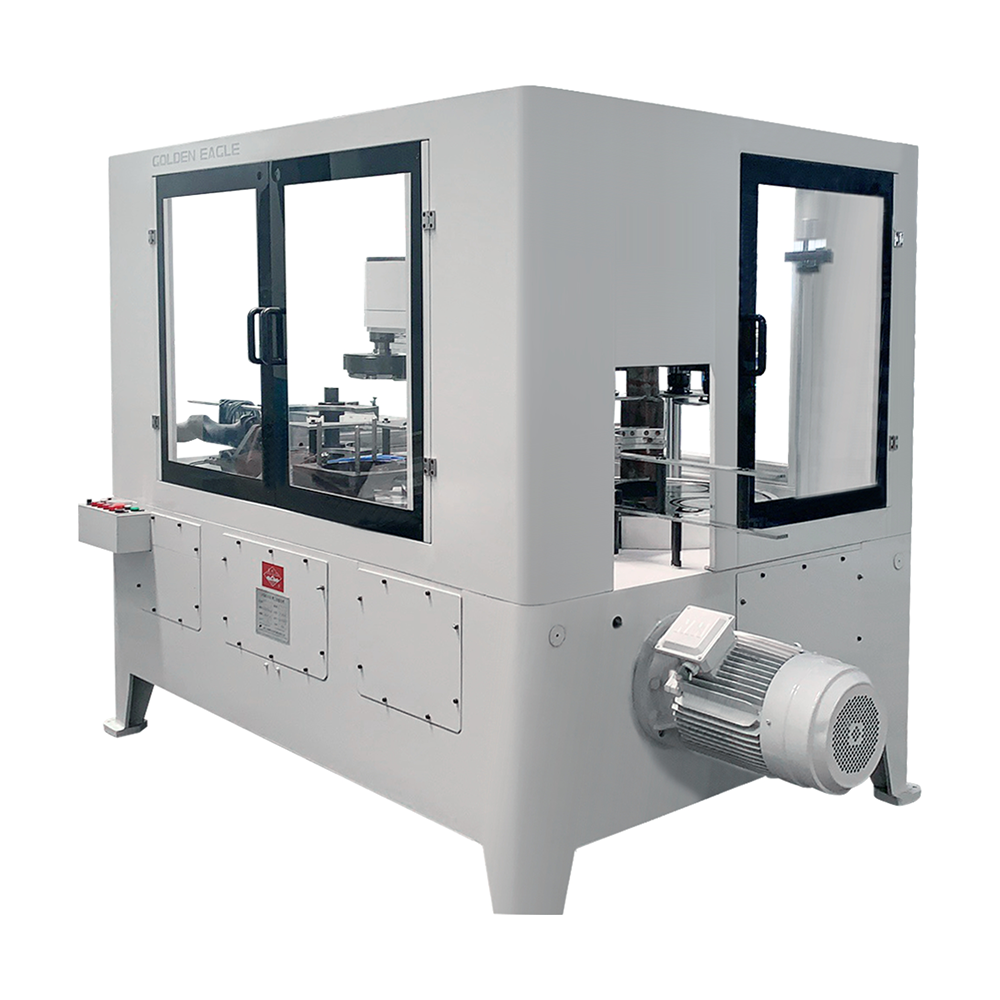
برای خط قوطی غذا یا نوشیدنی، یک ترکیب سه ایستگاهی اغلب نقطه شروع عملی است. قطر قوطی از حدود 52 میلی متر تا 200 میلی متر و سرعت آن از 120 تا 300 cpm بسته به درایو و ابزار.
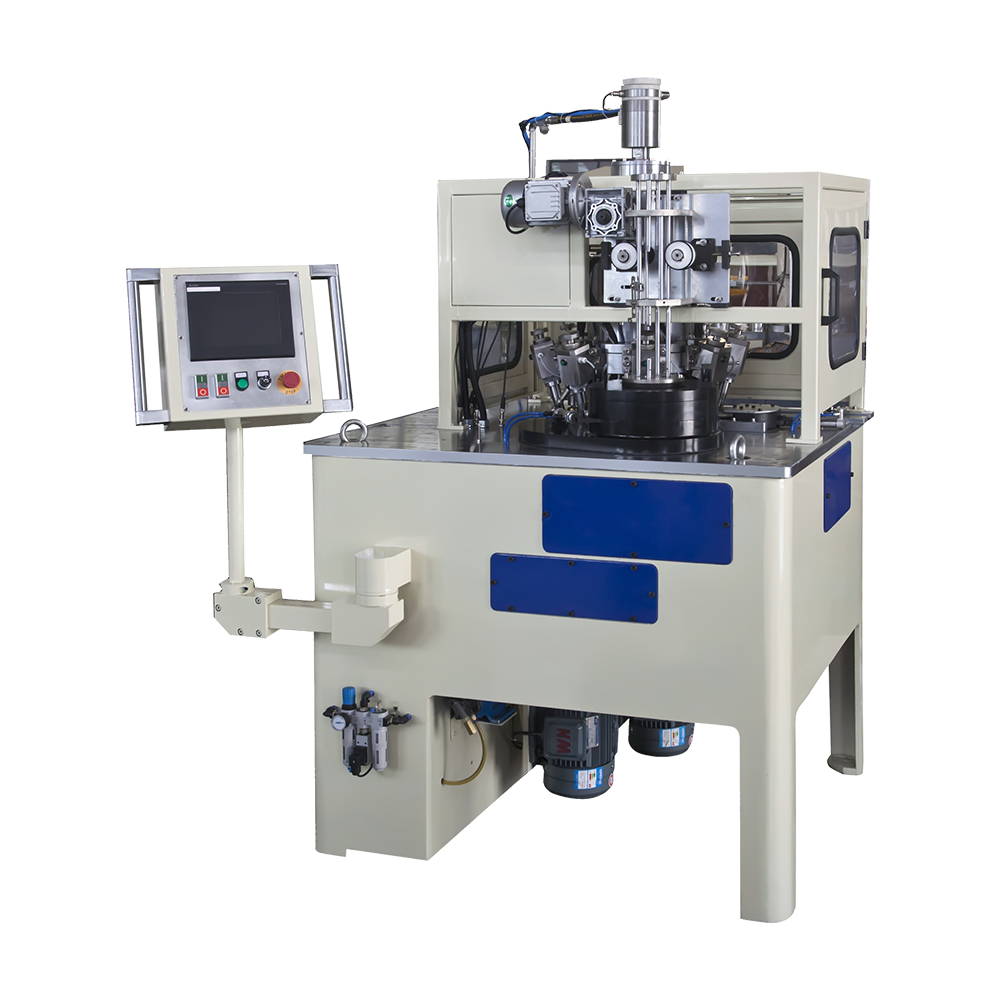
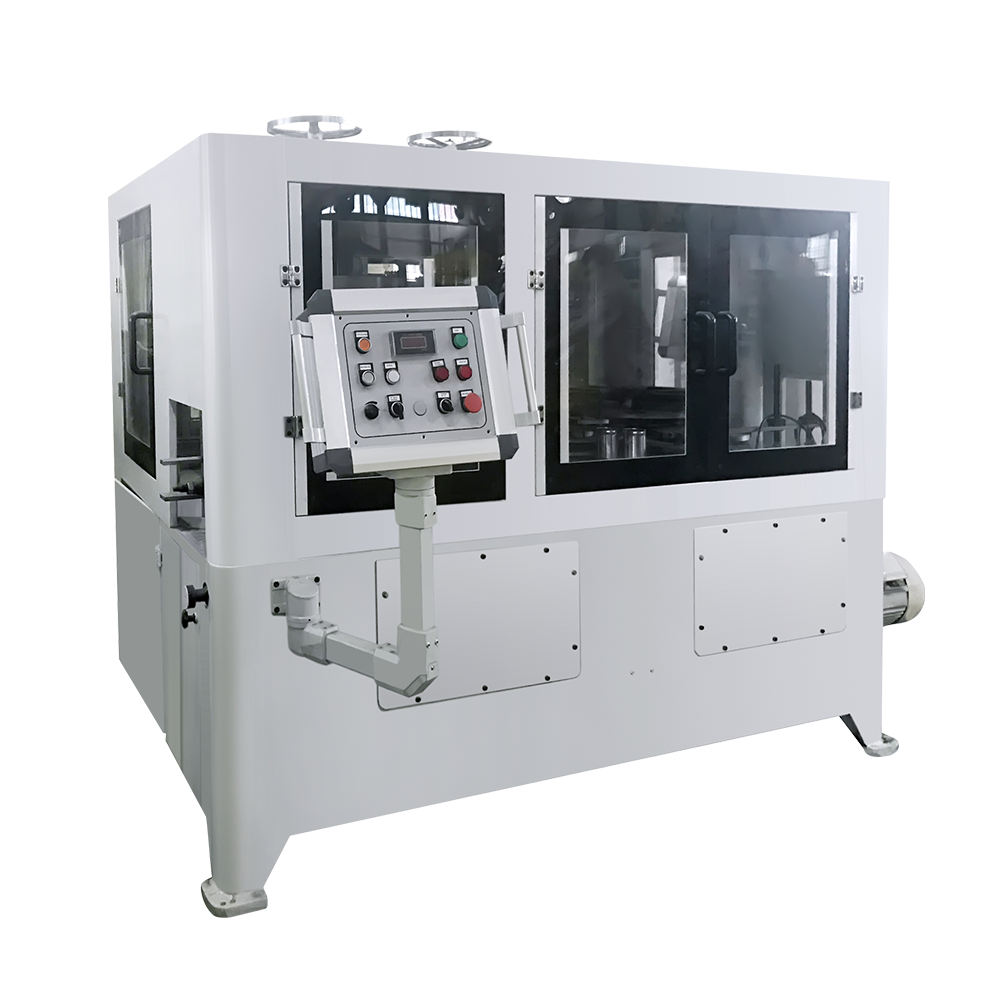 دستگاه ساخت قوطی کنسرو ترکیبی فلنجینگ گردنی مواد غذایی و نوشیدنی می توانند تجهیزات را برای گردن کردن خودکار، فلنج زدن و مهره زدن، با پیکربندی های مختلف سر و سرعت برای اندازه های مختلف قوطی ردیف کنند. مشاهده محصول →
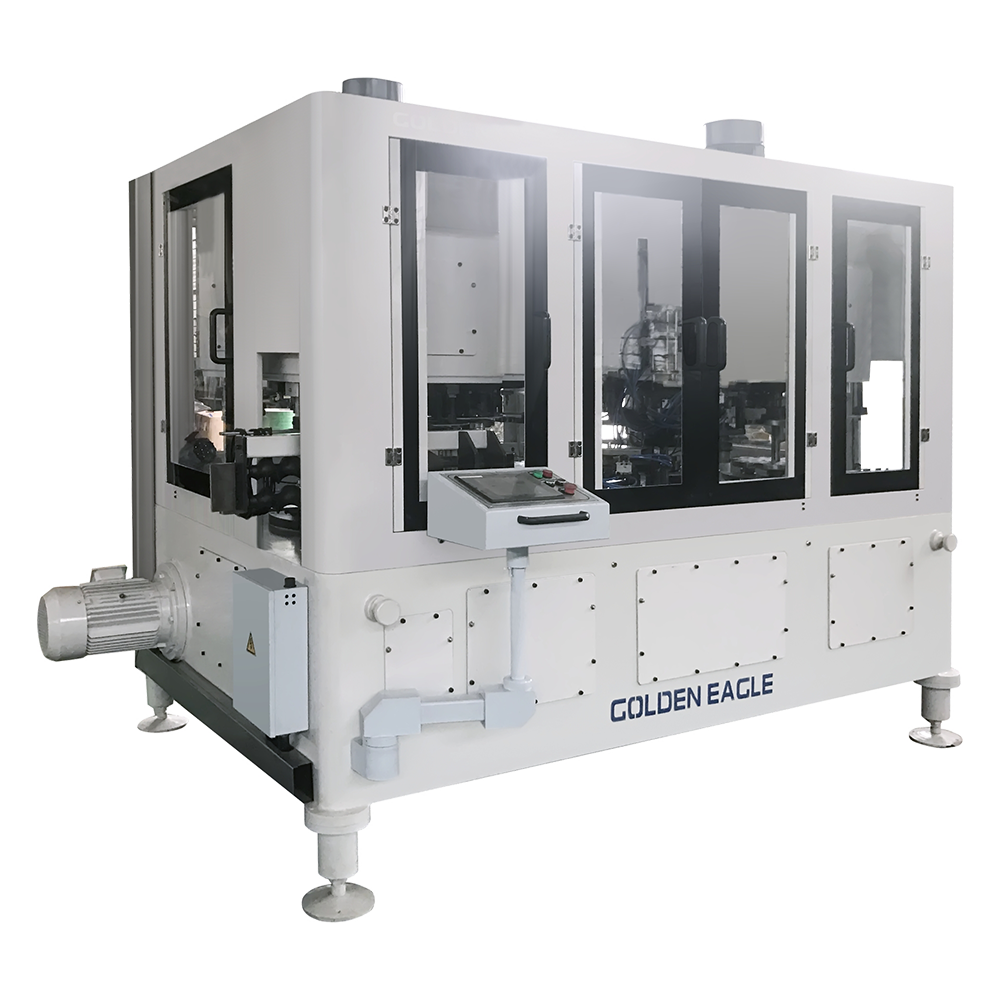
هنگامی که ترکیب محصول شامل قوطیهای بلندتر است یا نیاز به مهرهزنی قبل از درز زدن دارد، یک ترکیبکننده چهار ایستگاهی ایستگاه شکلدهی اضافی را بدون دستگاه دوم اضافه میکند. هنگامی که طول بدن به طور مکرر تغییر می کند، ثابت نگه داشتن همپوشانی درز آسان تر است.
 دستگاه ساخت قوطی گلویی چهار ایستگاهی فلنجی مهره ای درزگیر یک ایستگاه شکلدهی برای قوطیهای بلندتر یا مهرهکاری قبل از درز زدن اضافه میکند که به حفظ همپوشانی درزها با تغییر طول بدن کمک میکند. مشاهده محصول →
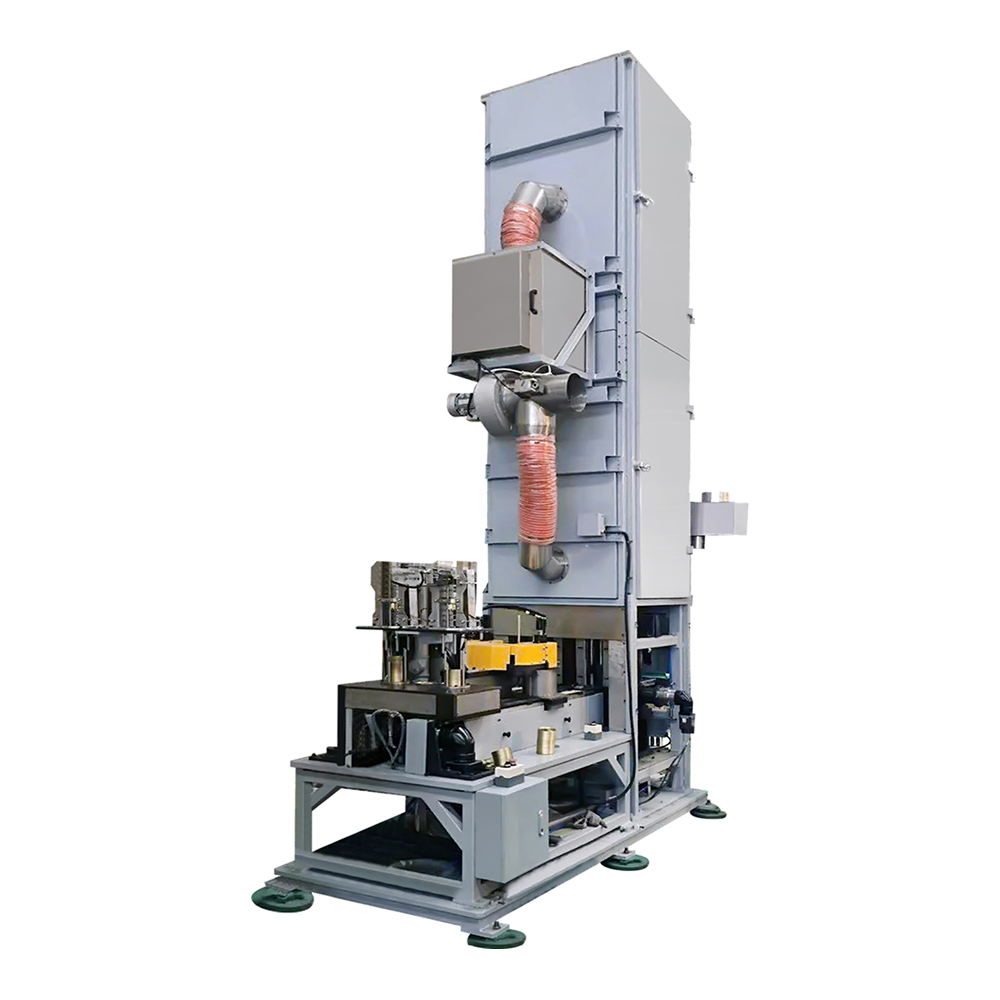
جوشکاری واحد مهم دیگری است. یک جوشکار بدنه قوطی اتوماتیک 500 cpm از الکترودهای سیم مسی و یک همپوشانی کنترل شده برای تولید درز جانبی استفاده می کند که می تواند بدون ترک خوردگی از پوشش، گردن و درز دوام بیاورد.
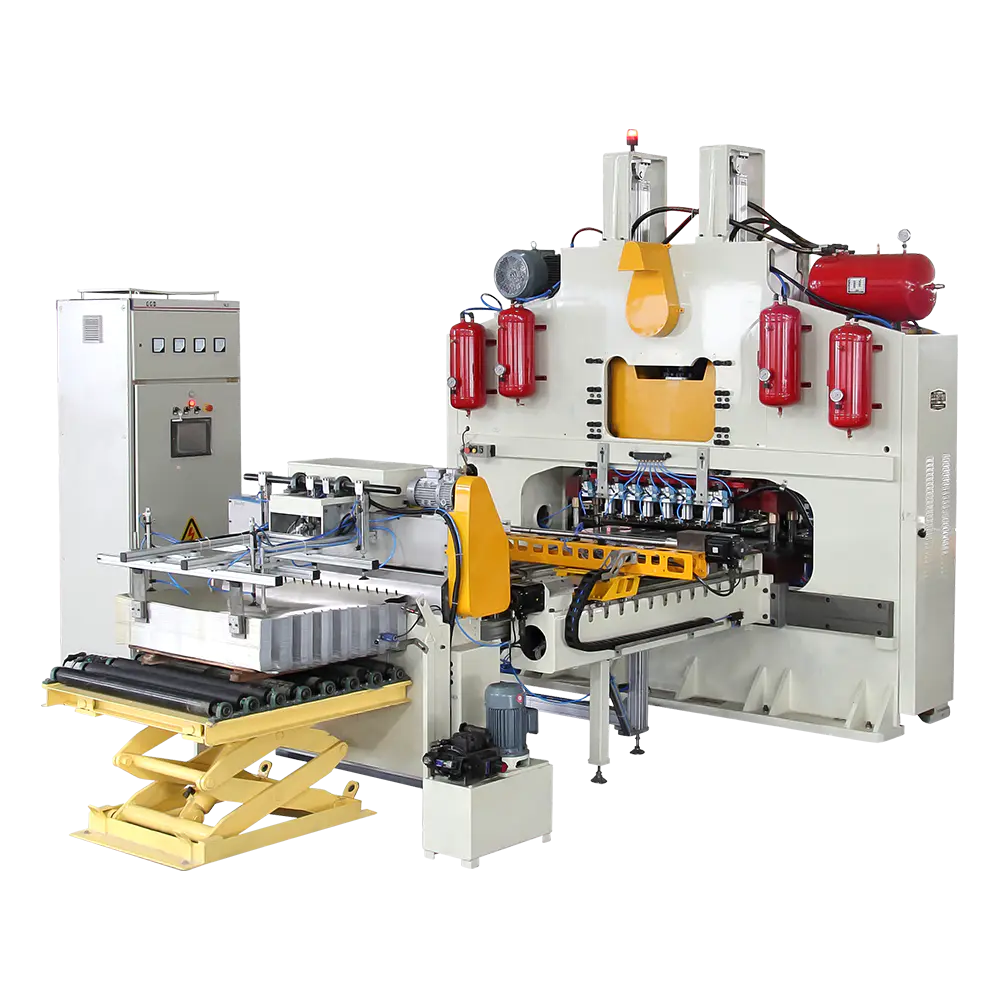
 جوشکار بدنه قوطی اتوماتیک GT10C-500 برای قوطی های حلبی جوشکار اتوماتیک با سرعت بالا برای بدنه قوطی های حلبی، با خروجی 500 cpm و الکترودهای سیم مسی برای درزهای جانبی ثابت. مشاهده محصول →
جدول زیر سه پیکربندی رایج را با هم مقایسه می کند. اعداد نشان دهنده هستند و باید در برابر داده های آزمایش واقعی سازنده برای اندازه قوطی و مشخصات قلع شما تأیید شوند.
| پارامتر | خط نیمه اتوماتیک | ترکیب کننده اتوماتیک | خط پر سرعت |
|---|---|---|---|
| Tinplate thickness | 0.20-0.38 میلی متر | 0.15-0.35 میلی متر | 0.14-0.30 mm |
| قطر قوطی | 52-180 mm | 52-200 میلی متر | 52-300 mm |
| سرعت نامی | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Changeover time | 2-4 ساعت | 45-90 دقیقه | 60-120 دقیقه |
| هدف تحمل درز | /- 0.05 mm | /- 0.03 mm | /- 0.02 mm |
| اپراتورها در هر شیفت | 4-6 | 2-3 | 1-2 |
یک پنجره قلع باریک عیب نیست. خطوط با سرعت بالا اغلب صفحه نازک تری دارند زیرا ایستگاه های شکل دهی و جوشکاری برای کنترل کشش و گرمای ورودی دقیق تر طراحی شده اند. خطر خرید یک خط با سرعت بالا برای ترکیب محصولی است که نیاز به تغییر سایز مکرر دارد، سپس ساعتها را با تغییر و ابزار مجدد از دست میدهد.
هزینه سرمایه تنها یک خط در معادله بازپرداخت است. نیروی کار، زمان از کار افتادگی، عمر اضافی و نرخ اسقاط اغلب تصمیم میگیرند که آیا خط سرمایهگذاری خود را ظرف دو یا پنج سال برمیگرداند. نمودار زیر نمایه های هزینه و نیروی کار نسبی را برای سه پیکربندی نشان می دهد.
| پیکربندی | خروجی معمولی | هزینه سرمایه نسبی | Relative labor cost |
|---|---|---|---|
| نیمه اتوماتیک | 30-60 cpm | ||
| ترکیب کننده اتوماتیک | 120-300 cpm | ||
| خط پر سرعت | 300-600 cpm |
یک خط نیمه اتوماتیک ممکن است هزینه اولیه کمتری داشته باشد، اما به 4 تا 6 اپراتور در هر شیفت نیاز دارد و تعویض می تواند نیم روز طول بکشد. برای کارخانهای که سه قوطی یا بیشتر در هفته کار میکند، هزینه کار و زمان خرابی میتواند از تفاوت قیمت در عرض 18 ماه بیشتر شود. یک خط پرسرعت فقط زمانی بازپرداخت می کند که دفترچه سفارش از دوره های طولانی پشتیبانی کند و عرضه قلع ثابت باشد.
اکثر مشکلات پس از نصب به دلیل خرابی دستگاه نیست. آنها ناشی از عدم تطابق ابزار، معیارهای پذیرش نامشخص، و قطعات یدکی مفقود هستند. قبل از امضا، این نکات را بررسی کنید:
برای چک لیست عمیق تر در مورد تطبیق ویژگی های دستگاه با ترکیب محصول خود، این راهنما را ببینید انتخاب ماشین ساخت قوطی مناسب .
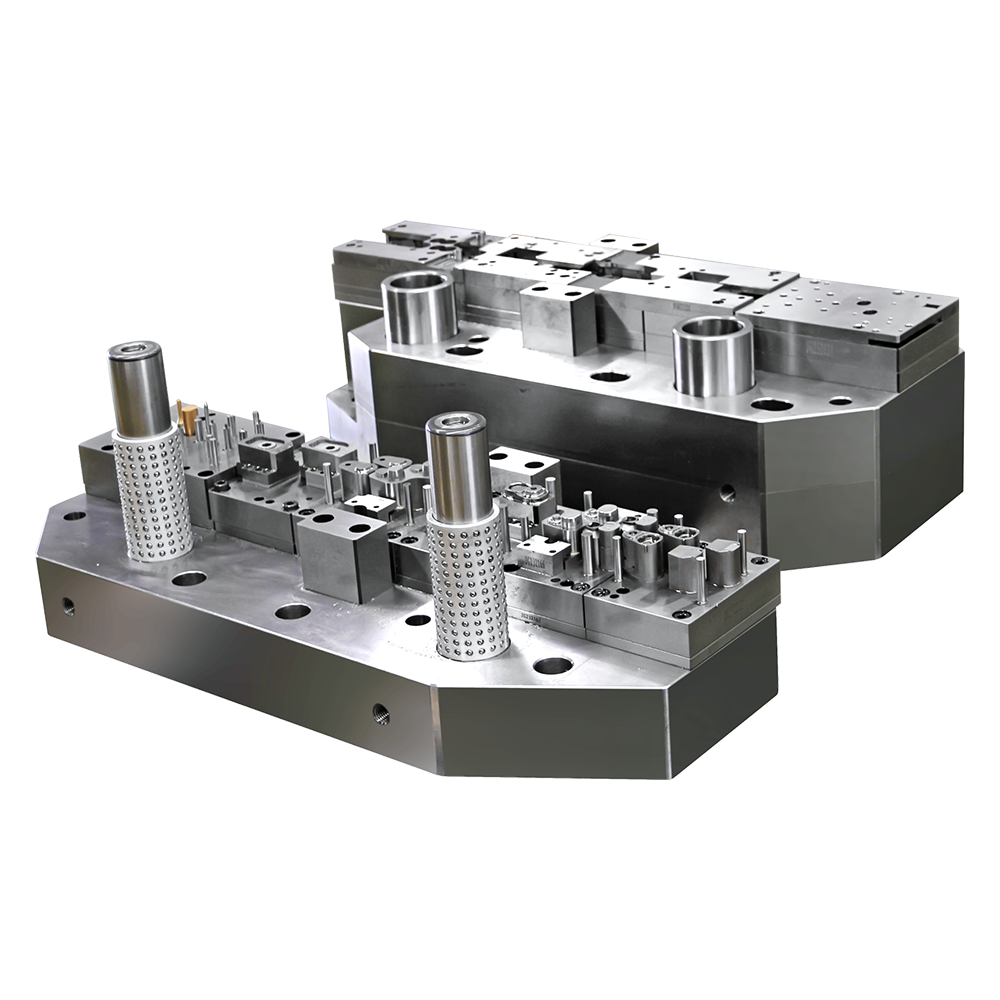
دستگاه ساخت قوطی حلبی ابزار دقیقی است و زمان کارکرد آن به یک ریتم نگهداری ساده بستگی دارد. بررسی روزانه باید فشار غلتک درز، سایش الکترود جوش و نقاط روغن کاری را پوشش دهد. بررسی های هفتگی باید شامل نازل پوشش درز جانبی، سطح قالب گردنی و کشش تسمه محرک باشد.
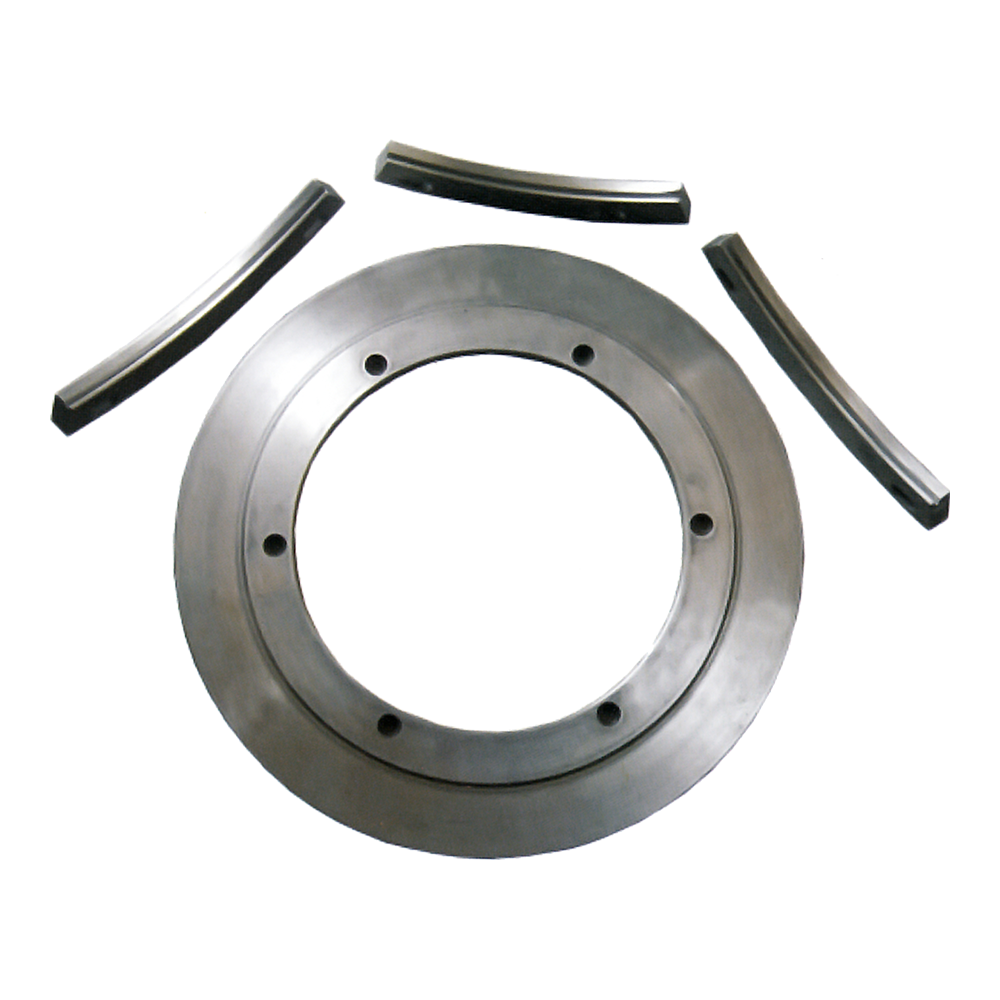
نگهداشتن مجموعهای از غلتکهای درز، مجموعه الکترود جوش و حسگرهای حیاتی در محل میتواند خاموشی دو روزه را به یک تغییر دو ساعته کاهش دهد.
مهندسی پشت خط قابل اعتماد ناشی از سال ها ساخت و سرویس دهی به خانواده های ماشین آلات مشابه است. ماشینآلات غذایی ژجیانگ جینگینگ، مستقر در ژوشان، چین، از سال 1978 ماشینآلات و قالبهای قوطی تولید میکند. این شرکت بیش از 350 کارمند، بیش از 10000 دستگاه ساخت قوطی و پایانه تولید کرده و گواهینامه ISO 9001 و ISO 14001 را گزارش میدهد. اصول طراحی آن به KRUPP، SOUDRONIC، و ALFONS-HAAR با تنظیمات بر اساس تجربه تولید خود اشاره دارد.
طیف محصولات Jingying شامل خطوط قوطی های مواد غذایی و نوشیدنی، ماشین آلات قوطی پودر شیر، تجهیزات قوطی آئروسل، ماشین آلات قوطی مواد شیمیایی، خطوط پوشش انتهایی، سیستم های با انتهای آسان، جوشکارها و قالب های پرس تبدیل می شود. این شرکت به اروپا، آسیا، آفریقا، آمریکای شمالی، آمریکای جنوبی و اقیانوسیه صادرات دارد. می توانید طیف کامل تجهیزات آن را در اینجا بررسی کنید سایت تولید Jingying قبل از درخواست نقل قول
خرید دستگاه ساخت قوطی حلبی یک تصمیم برای ظرفیت است، نه خرید کاتالوگ. با اندازه های قوطی که سال آینده اجرا خواهید کرد، ضخامت ورق قلع که می توانید به طور قابل اعتماد تهیه کنید و زمان تغییر دفترچه سفارش شما می تواند شروع کنید. سپس سرعت امتیازی دستگاه، تحمل درز و بسته ابزار را با آن حقایق مطابقت دهید. کمترین قیمت هر دستگاه به ندرت کمترین هزینه برای هر قوطی است.
محصولات مرتبط $ $ $
این شرکت که در سال 1978 تأسیس شده است ، یکی از بزرگترین ماشین آلات سازنده قوطی مشهور در داخل و خارج از کشور است.
دسته بندی محصولات
اطلاعات تماس
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646