2026-10-15
یک مدیر تولید یک دستگاه ساخت قوطی قلع را سفارش می دهد که انتظار دارد 500 قوطی در دقیقه کار کند. جوشکار می آید، تست کارخانه خود را سپری می کند، و سپس به مدت دو هفته بیکار می نشیند، زیرا درزگیر نمی تواند با سرعت آن مطابقت داشته باشد، دستگاه شکافنده سوراخ می کند، و ابزار برای اندازه قوطی برنامه ریزی شده 2026 هرگز نقل قول نشده است. خود دستگاه به ندرت گلوگاه است. تعادل خط، بسته ابزار و تحمل مواد معمولاً تعیین می کند که آیا یک دستگاه قلع می تواند در یک یا سه سال هزینه خود را بپردازد.
این مقاله توضیح میدهد که در واقع یک ماشین ساخت قوطی قلع شامل چه چیزی میشود، چگونه فرآیند هسته از کویل به قوطی نهایی جریان مییابد، و کدام معیارهای انتخاب برای تولید قوطی غذا، نوشیدنی، آئروسل و مواد شیمیایی اهمیت بیشتری دارد.
دستگاه ساخت قوطی قلع یک واحد نیست. این مجموعه ای هماهنگ از تجهیزات است که سیم پیچ فولادی با روکش قلع را به قوطی چاپ شده، جوش داده شده، روکش شده و درزدار تبدیل می کند. برای قوطی های سه تکه، خط معمولاً شامل یک دیکویلر، یک شکاف دوبلکس، یک جوشکار بدنه، یک واحد پوشش و خشک کن درز جانبی، یک ترکیب کننده یا فلنجر، یک درزگیر و ایستگاه های بازرسی است. برای قوطی های دو تکه، فرآیند به شکل دهی، کشیدن، اتو کردن دیوار، پیرایش و گردن کردن تغییر می کند، اما همان اصل اعمال می شود: هر ایستگاه باید قوطی ها را با سرعتی سازگار عبور دهد.
این اصطلاح ابزار و قالب ها را نیز در بر می گیرد. یک قالب کانال پرس تبدیل، یک قالب پرس CNC یا یک غلتک درز تعیین می کند که آیا محصول نهایی می تواند تحمل ابعادی را برآورده کند یا خیر. خریدارانی که ابزارآلات را به عنوان یک لوازم جانبی در نظر میگیرند، اغلب متوجه میشوند که قالبهای یدکی بیشتر از مقدار بودجه اولیه هزینه دارند.
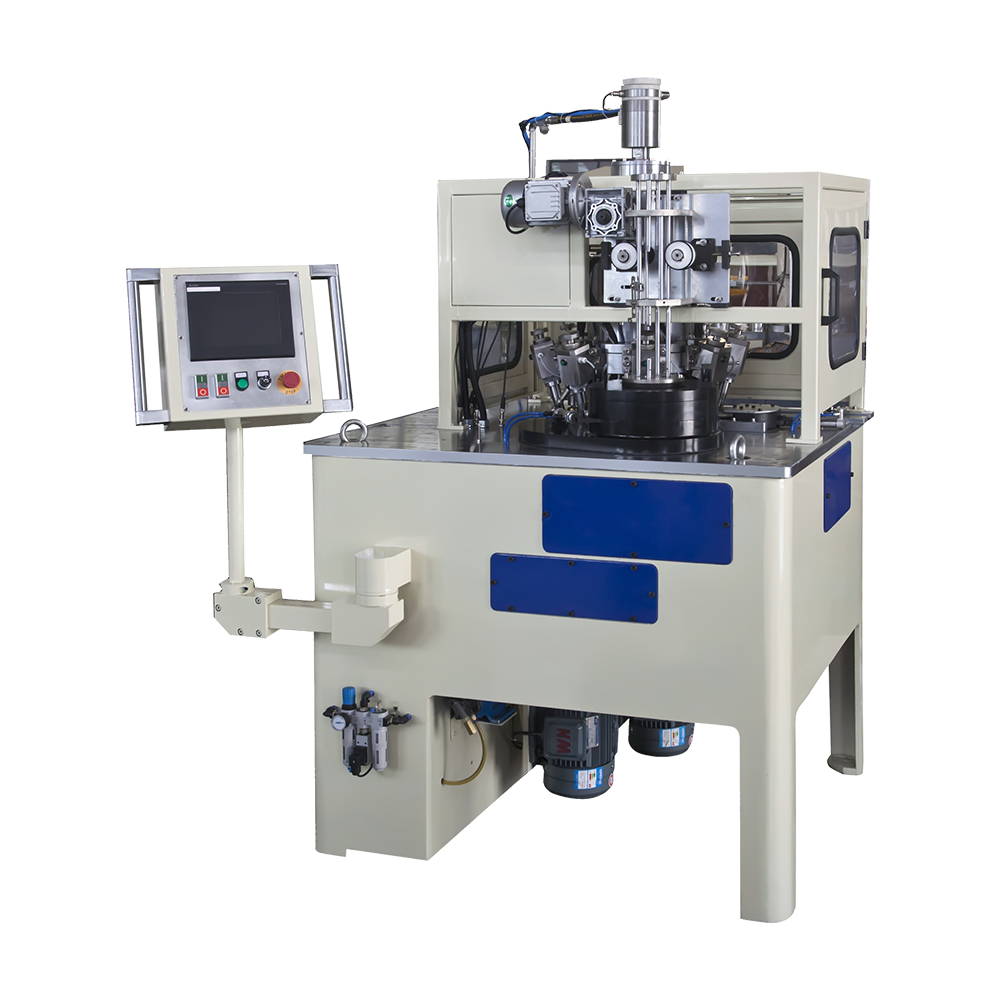
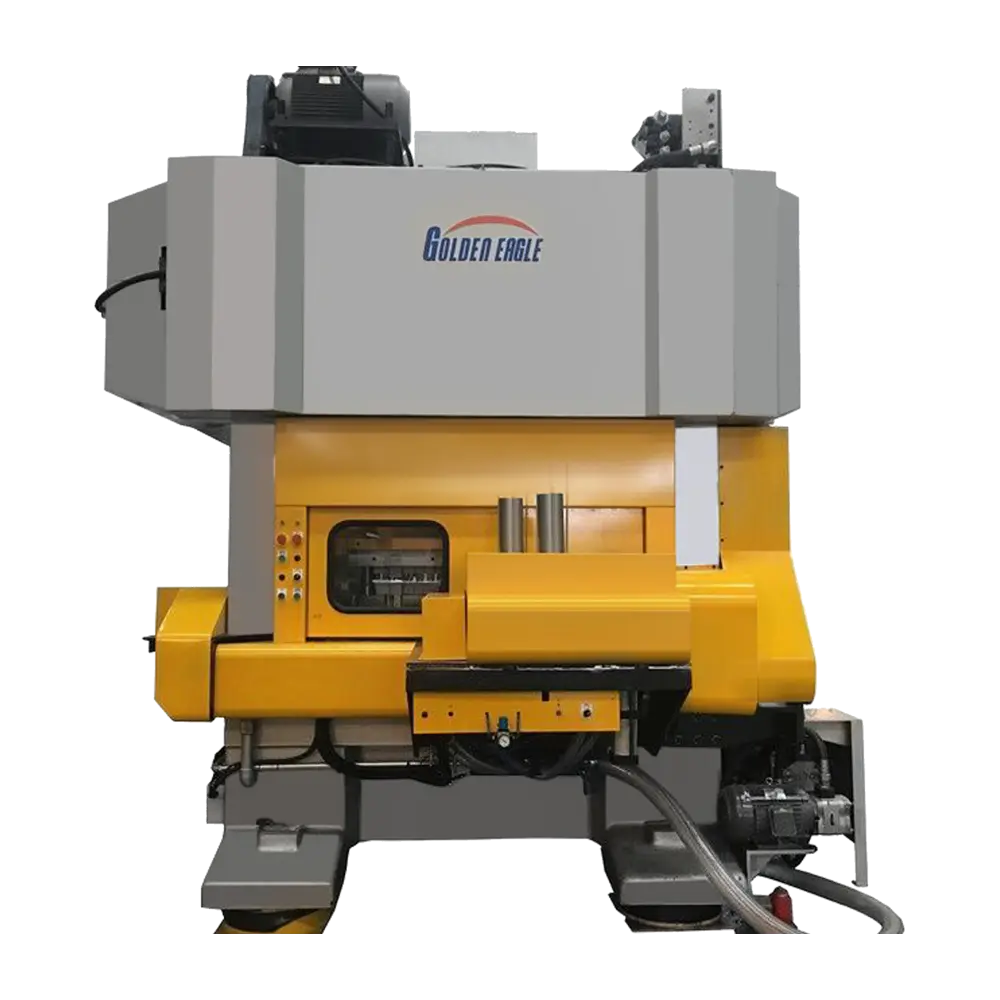
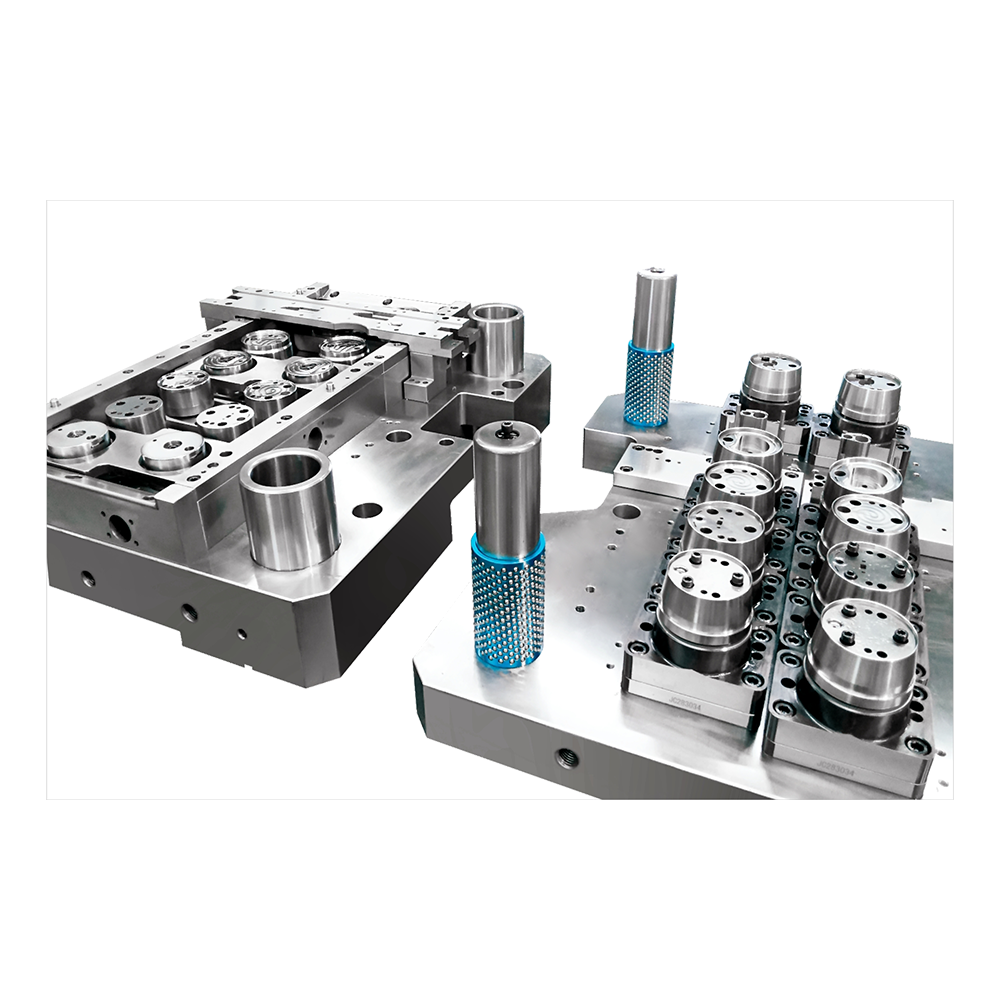
 دستگاه ساخت قوطی چهار ایستگاهی برای درز زدن مهره های فلنجینگ گردن صفحه محصول، مدلهای سری GT3B را برای تولید قوطیهای غذا و نوشیدنی، پوشش گردن، فلنج، مهرهکاری و درز با گزینههای OEM/ODM فهرست میکند. مشاهده محصول →
دنباله زیر برای یک خط قوطی قلع سه تکه معمولی است. محدوده سرعت مرجع کلی صنعت است نه تضمین، زیرا خروجی واقعی به قطر قوطی، ضخامت مواد و ضعیف ترین ایستگاه در خط بستگی دارد.
اولین مرحله عملی بریدن است. یک برش دوبلکس سیم پیچ پهن قلع را به قسمت های خالی بدنه با عرض مورد نیاز برش می دهد. برس یا خمیدگی در اینجا باعث نقص جوش در پایین دست می شود. سپس جوشکار بدنه را به یک استوانه متصل می کند. برای قوطی های مواد غذایی، درز جوش داده شده یک پوشش درز جانبی و پاس خشک کردن دریافت می کند تا از آهن در معرض خوردگی محافظت کند. پس از آن، بدنه قوطی به یک ترکیب کننده یا فلنجر منتقل می شود، جایی که انتهای آن برای درز آماده می شود. درزگیر انتهای آن را روی بدنه میغلتد تا یک مفصل بدون هوا تشکیل دهد.
قوطی های نوشیدنی دو تکه از مرحله جوش رد می شوند. در عوض، یک پرس حجامت یک فنجان کم عمق را تشکیل می دهد و یک بدن ساز فنجان را به یک قوطی بدون درز می کشد. این مسیر برای تولید نوشیدنی با حجم بالا مناسب است، اما به ابزار متفاوت و بودجه سرمایه بیشتری نیاز دارد.
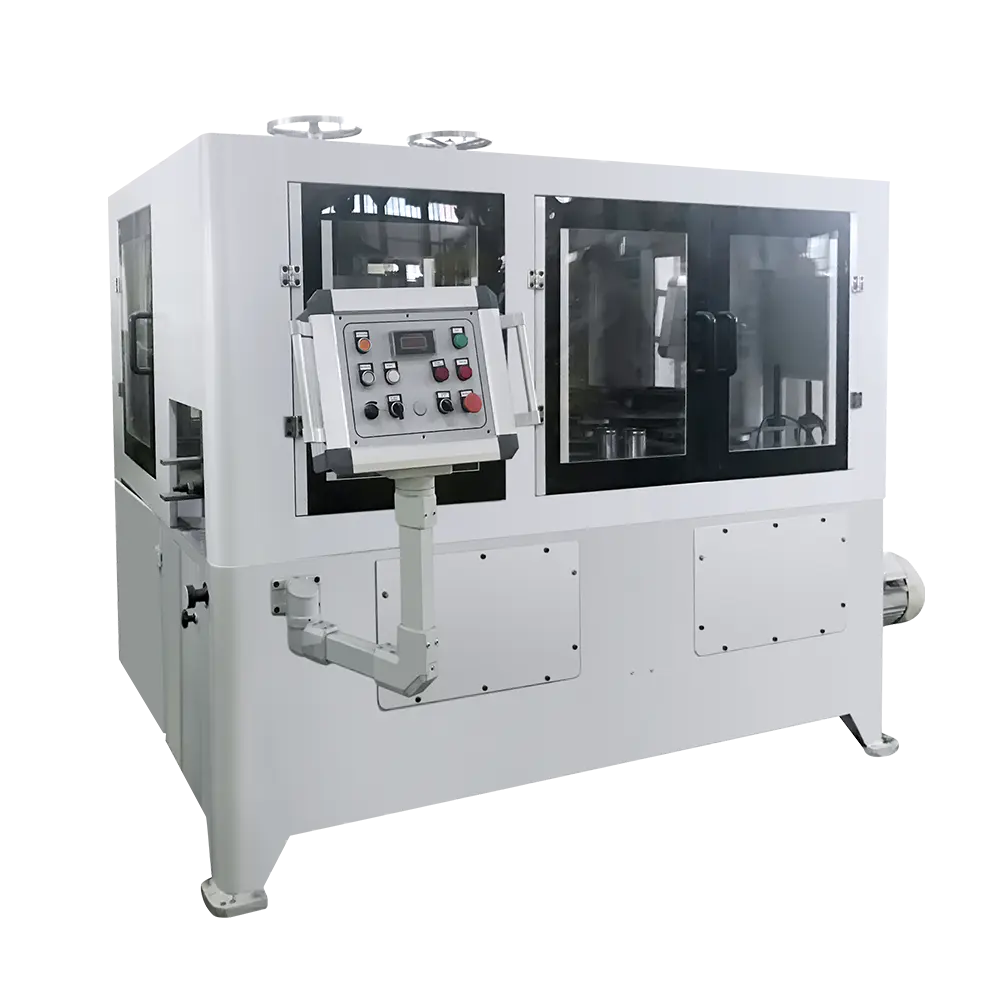
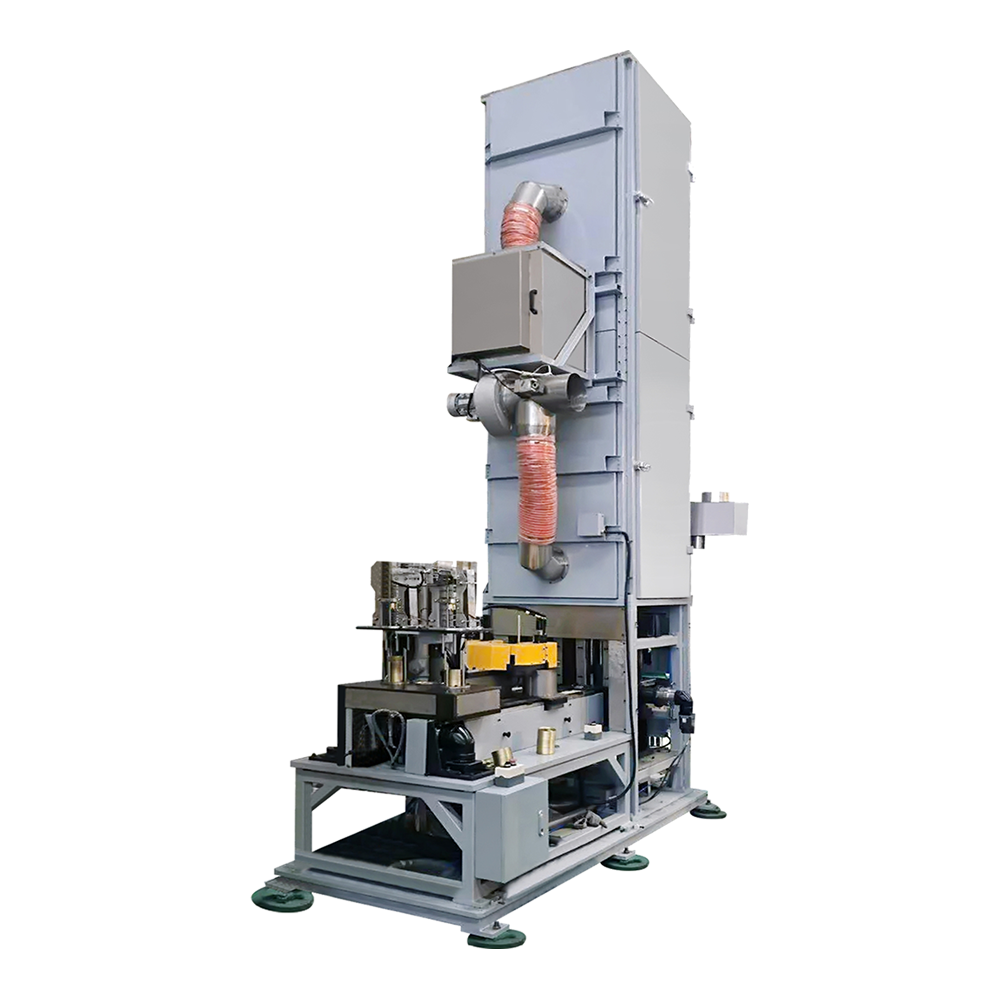
 جوشکار درز بدنه قوطی اتوماتیک پرسرعت GT10C-500 برای تولید بدنه قوطی قلع، این جوشکار درز اتوماتیک با سرعت 500 cpm با محدوده اندازه قوطی برای کاربردهای غذا، نوشیدنی و آئروسل ذکر شده است. مشاهده محصول →
با قوطی شروع کنید نه با ماشین. خط مشخص شده برای اندازه قوطی 2026 ممکن است بدون ابزار جدید، شکل تبلیغاتی 2028 را تحمل نکند. معیارهای زیر از پرهزینه ترین عدم تطابق جلوگیری می کند.
برای چک لیست عمیق تر، این راهنما را ببینید نحوه انتخاب دستگاه ساخت قوطی مناسب .
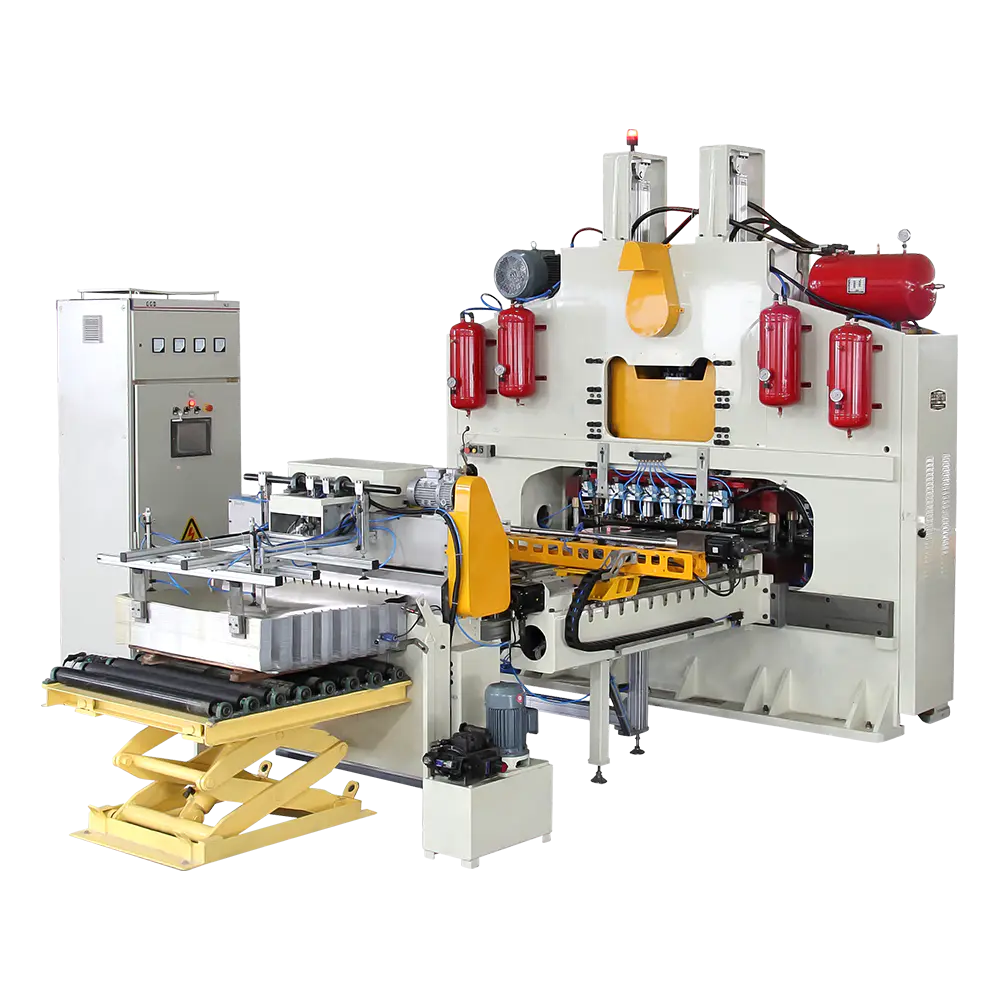
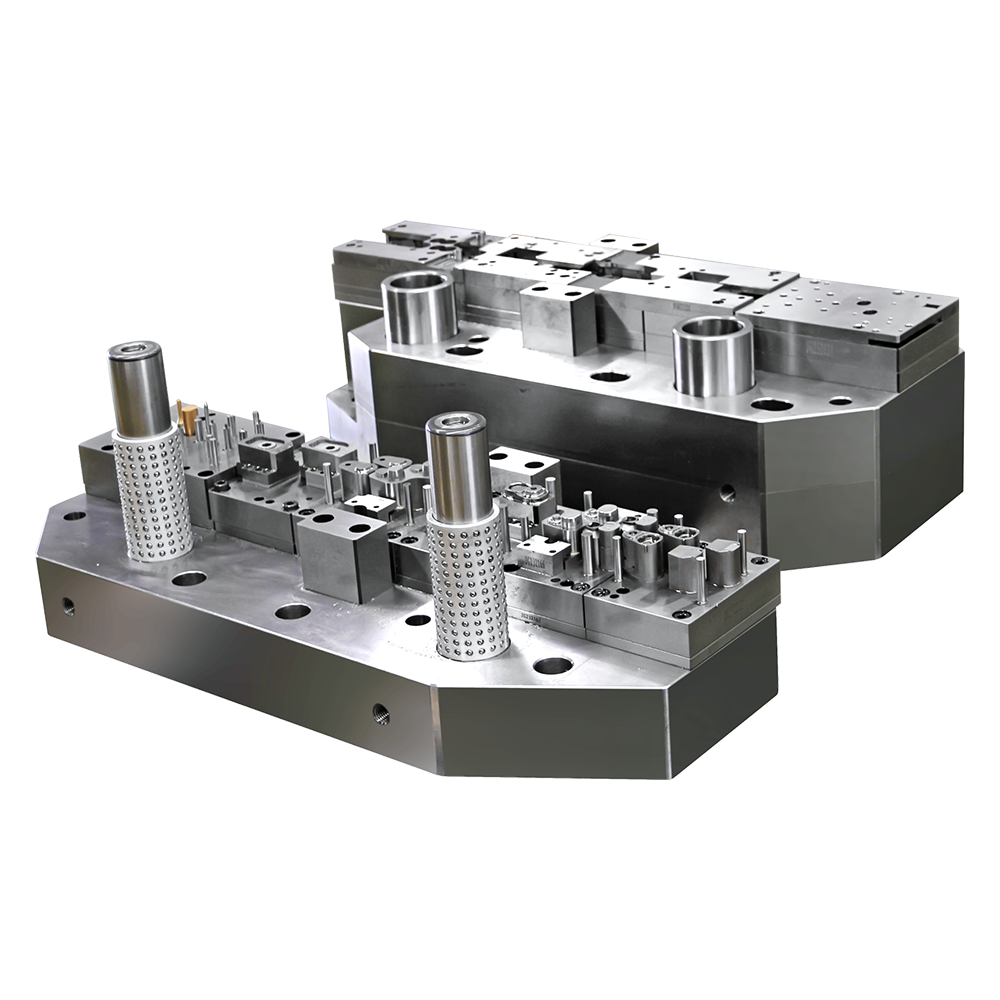
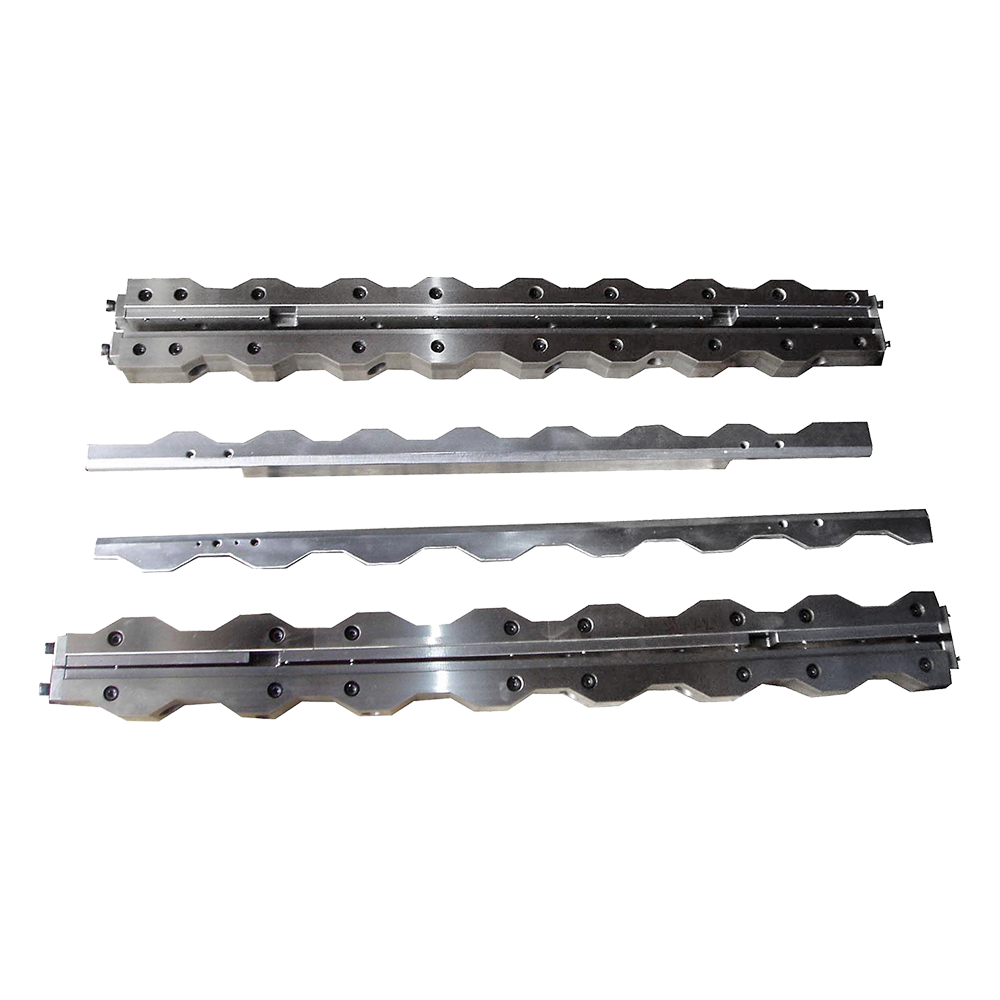
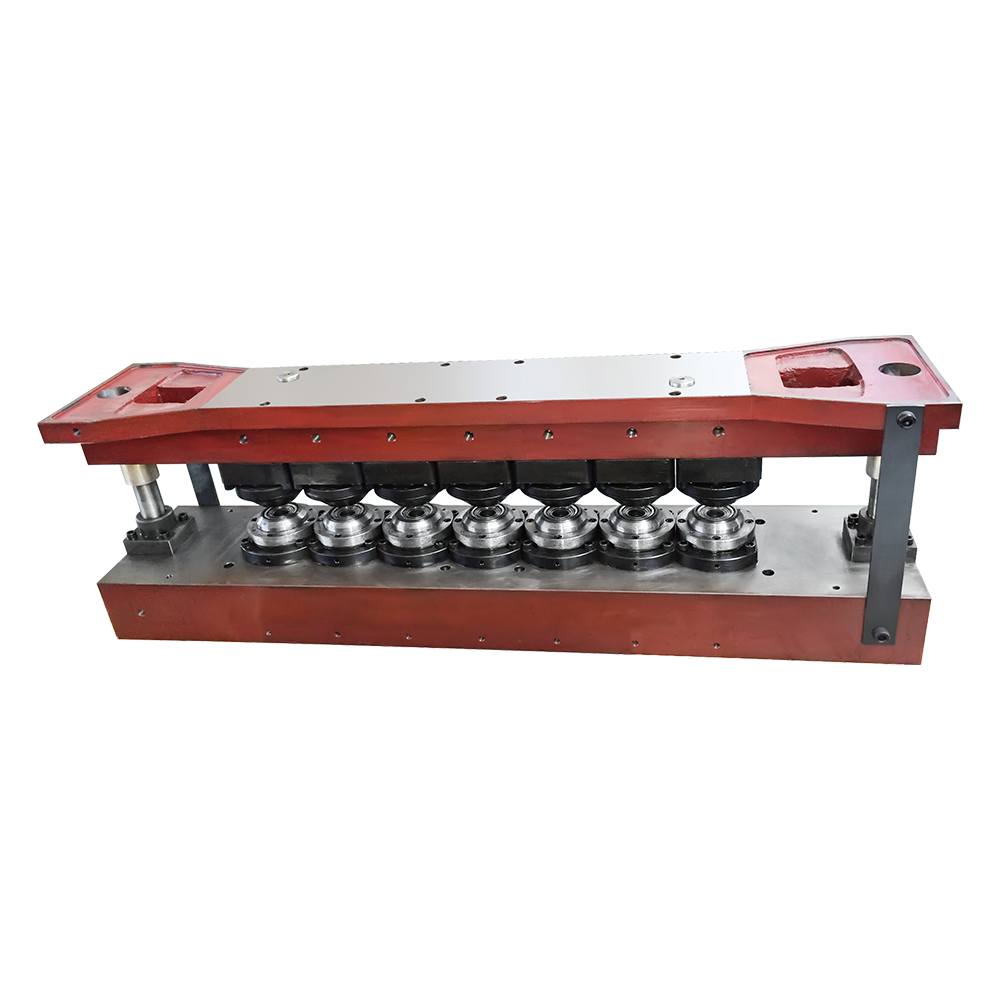 قالب پرس CNC پرس تبدیل برای ابزار ساخت قوطی این قالب پرس CNC که به عنوان یک قالب با در دسترس بودن OEM/ODM فهرست شده است، در کنار غلتک درز پرس تبدیل و ابزار قالب کانال قرار می گیرد. مشاهده محصول →
ماشین آلات ساخت قوطی قلع به چند خانواده قوطی خدمت می کنند. جدول زیر مسیرهای اصلی و تجهیزاتی که بین آنها تغییر می کند مقایسه می کند.
| می تواند تایپ کند | مواد معمولی | تجهیزات کلیدی | صنایع رایج |
|---|---|---|---|
| قوطی سه تکه | ورق حلبی، ECCS | برش دوبلکس, body welder, side-seam coater, combiner, seamer | مواد غذایی، شیمیایی، آئروسل |
| قوطی دو تکه | آلومینیوم، قلع ورق | پرس حجامت، بدن ساز، موبر، دستگاه گردن زنی | نوشیدنی، آبجو، نوشابه |
| قوطی آئروسل | قلع ورق | پرس مخروطی/گنبدی، پانچ پوشش بالایی، درزگیر، نشت سنج | مراقبت شخصی، خانگی، صنعتی |
| قوطی پودر شیر | قلع ورق | دستگاه ترکیب کننده تک یا دو ایستگاه، درزگیر، آستر | لبنیات، شیر خشک نوزاد |
قوطی های آئروسل فشار مورد نیاز را اضافه می کنند. مخروط و گنبد باید به ابعاد دقیق شکل گرفته شود و درزگیر باید یک اتصال نشتی ایجاد کند. برای قوطیهای شیر خشک، پوشش داخلی و کاربرد ترکیب روی ماندگاری آن تأثیر میگذارد. اگر ترکیب محصول شما شامل بیش از یک قوطی است، از تامین کننده بپرسید که آیا همان خط می تواند بین آنها جابه جا شود یا اینکه خط اختصاصی مقرون به صرفه تر است.
دو دستگاه یکسان قوطی قلع می توانند زمان کار بسیار متفاوتی داشته باشند. این تفاوت معمولاً ناشی از نظم و انضباط تعمیر و نگهداری، آموزش اپراتور و نحوه نگهداری قطعات یدکی است. تعمیر و نگهداری واکنشی ارزان تر است تا زمانی که یک غلتک درز در طول سفارش اوج از کار بیفتد.
ارقام بالا محدوده های گویایی بر اساس تجربه رایج صنعت هستند. اعداد دقیق به سرعت خط، شیفت ها و مواد بستگی دارد. با این حال، این الگو پابرجاست: بازرسی برنامه ریزی شده الکترودهای جوش، غلتک های درزگیر و تیغه های برش، توقف های برنامه ریزی نشده را کاهش می دهد. یک بررسی روزانه ساده از سطح روان کننده و فشار هوا می تواند از تغییر کامل خروجی از دست رفته جلوگیری کند.
آموزش اپراتور به همان اندازه اهمیت دارد. یک جوشکار 5 درصد بیش از حد بالا ممکن است پاشیدگی ایجاد کند، در حالی که یک درز با فشار غلط رول باعث ایجاد نشتی می شود. تامین کنندگانی که آموزش در محل و مستندات ویدئویی ارائه می دهند، منحنی یادگیری را کوتاه می کنند.
قبل از امضای سفارش خرید، با استفاده از متریال قلع و قمع واقعی و ابعاد قوطی، درخواست تست پذیرش کارخانه را بخواهید. ماشینی که با نمونه تامین کننده عبور می کند ممکن است با سیم پیچ شما رفتار متفاوتی داشته باشد. محدوده عرضه را تأیید کنید: آیا قیمت شامل ابزارآلات، نصب، راه اندازی و آموزش می شود؟ آیا قطعات یدکی با زمان سررسید ذکر شده است؟
همچنین استانداردهای برق و ایمنی منطقه خود را بررسی کنید. ماشینی که برای یک ولتاژ یا استاندارد محافظ ساخته شده است ممکن است قبل از اینکه بتواند به طور قانونی کار کند نیاز به اصلاح داشته باشد. در نهایت، فهرستی از تاسیسات مرجعی که انواع قوطی مشابه دارند را درخواست کنید. یک تماس کوتاه با یک کاربر موجود می تواند چیزی بیش از یک بروشور را نشان دهد.
ماشین ساخت قوطی قلع یک دارایی بلند مدت است. بهترین انتخاب همیشه سریعترین یا کم هزینه ترین انتخاب نیست. این خطی است که با نمونه کارها، مواد و قابلیت تعمیر و نگهداری شما مطابقت دارد، با تامین کننده ای که می تواند آن را برای دهه آینده پشتیبانی کند.
محصولات مرتبط $ $ $
این شرکت که در سال 1978 تأسیس شده است ، یکی از بزرگترین ماشین آلات سازنده قوطی مشهور در داخل و خارج از کشور است.
دسته بندی محصولات
اطلاعات تماس
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646